Saapui sovittuun aikaan ja hyvin pakattuna. STB10032 on valmistettu erittäin lujasta teräksestä, mikä mahdollistaa vakaan taivutuksen myös raskaissa kuormitusolosuhteissa. Sen CNC-ohjain tukee älykästä taivutussekvenssiä ja reaaliaikaista diagnostiikkaa käyttäjäystävällisen kosketusnäytön avulla. Lisäksi, STYLECNC tarjoaa maailmanlaajuisen tukiverkoston, jossa on etävianmääritys ja nopea varaosien toimitus. Hydraulipohjaisena järjestelmänä STB10032 vaatii kuitenkin suhteellisen paljon rutiinihuoltoa verrattuna täysautomaattisiin levyntaivutuskoneisiin. Kaiken kaikkiaan tämä on loistava hydraulinen särmäyspuristin, joka tarjoaa korkean suorituskyvyn hintaansa nähden (noin $22 000), mikä on kasvaville kaupoille kustannustehokkaampaa kuin eurooppalaisten ja amerikkalaisten huippubrändien.
Vuoden 2026 paras CNC-särmäyspuristin levymetallin taivutukseen
Pyritkö saavuttamaan tarkkoja ja yhdenmukaisia kulmia ohutlevyn valmistuksessa, olipa kyseessä sitten pienet ja monimutkaiset komponentit tai suuret rakenneosat? CNC-taivuttimet tekevät kaikesta helppoa. Perehdytään teollisen ohutlevyn valmistuksen automatisoituihin taivutustekniikoihin ja valitaan luokkansa paras tarkkuus-CNC-särmäyspuristin vuodelle 2026. STYLECNC.
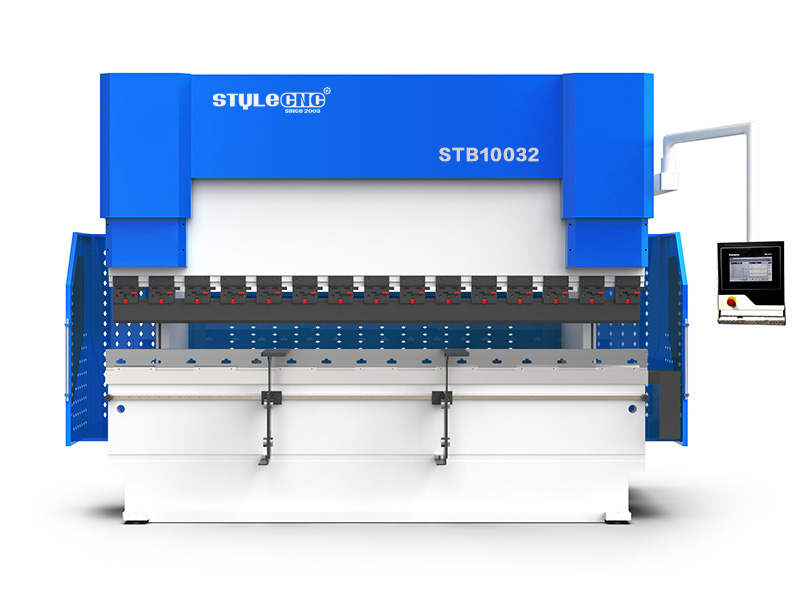
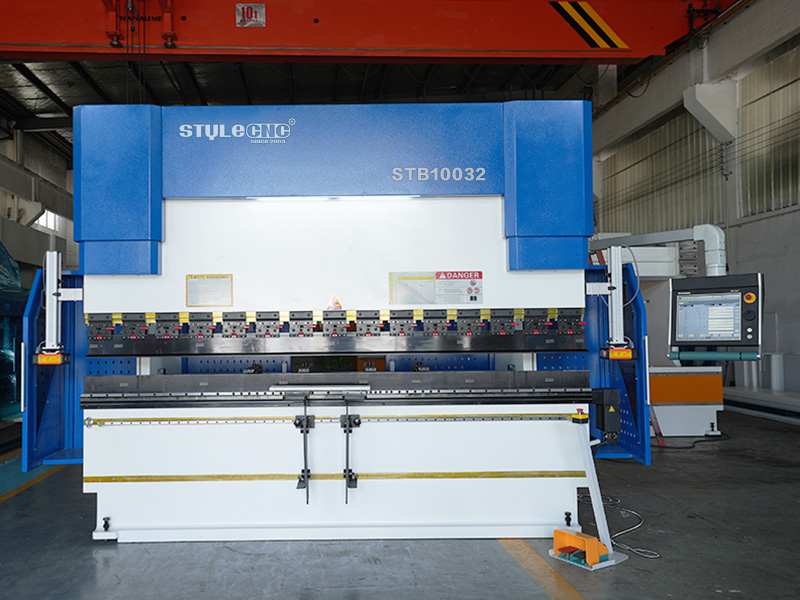
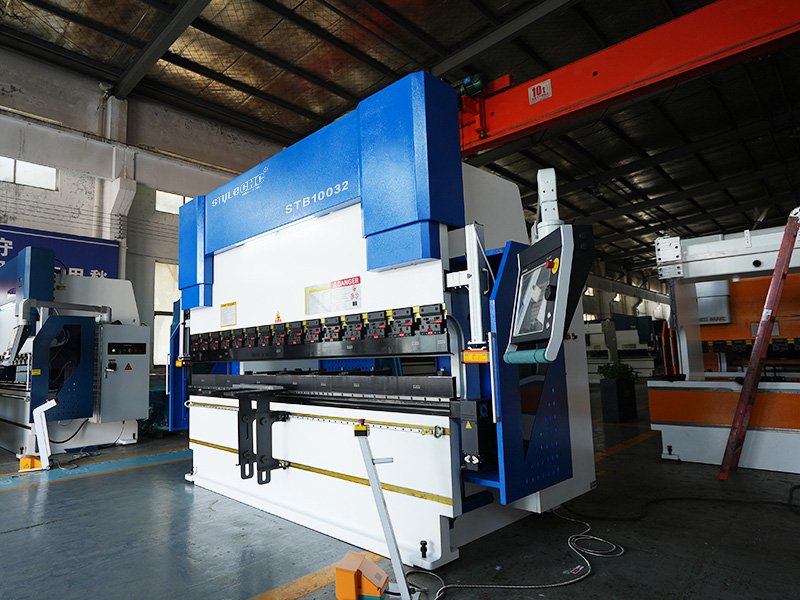
- Brändi - STYLECNC
- Malli - STB10032
- Valmistaja - Jinan Style Machinery Co., Ltd.
- Luokka - CNC taivutuskone
- 360 yksikköä varastossa myynnissä joka kuukausi
- CE-standardien täyttäminen laadun ja turvallisuuden osalta
- Yhden vuoden rajoitettu takuu koko koneelle (laajennettuja takuita saatavilla tärkeimmille osille)
- 30 päivän rahat takaisin -takuu ostollesi
- Ilmainen elinikäinen tekninen tuki loppukäyttäjille ja jälleenmyyjille
- Verkossa (PayPal, Alibaba) / Offline (T/T, pankki- ja luottokortit)
- Globaali logistiikka ja kansainvälinen toimitus kaikkialle
Mikä on CNC-särmäyspuristin?
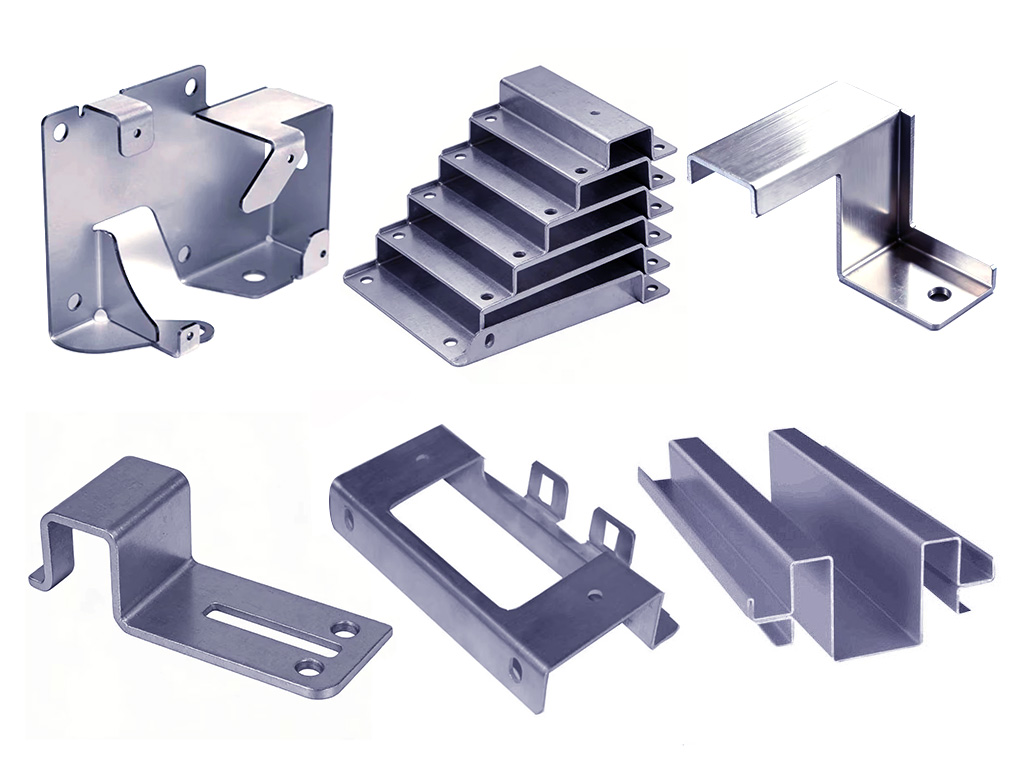
CNC-särmäyspuristin on automaattinen peltitaivutin, jota käytetään teollisessa valmistuksessa pääasiassa metallilevyjen taivuttamiseen halutun muotoisiksi tarkkoiksi metallikomponenteiksi.
CNC-särmäyspuristin koostuu keskeisistä osista, kuten koneen rungosta, männänpäästä, työpöydästä ja takavasteen kokoonpanosta. CNC-järjestelmä ohjaa tarkasti mäntää (ylempi muotti) ja takavastetta säätääkseen automaattisesti metallilevyn paikan jokaista seuraavaa taivutusoperaatiota varten, mikä minimoi inhimilliset virheet ja varmistaa korkealaatuiset taivutukset.
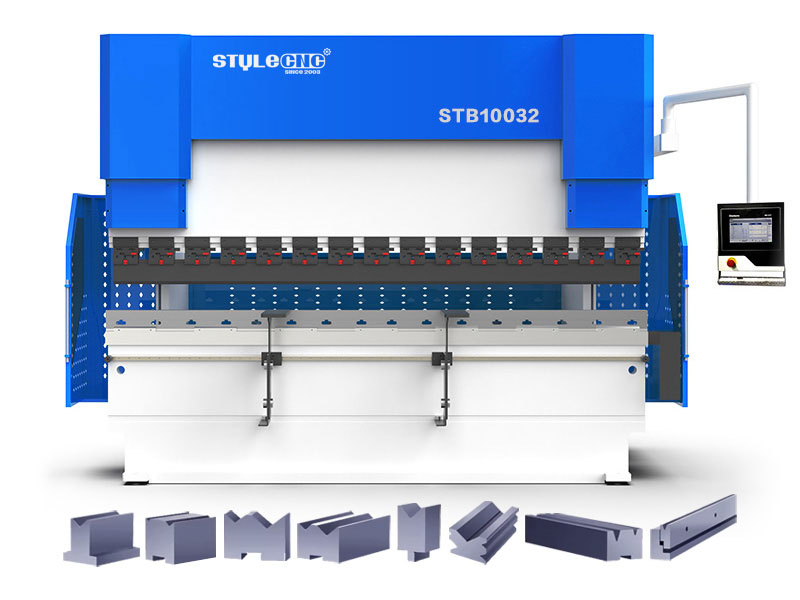
Miten CNC-särmäyspuristin toimii?
CNC-särmäyspuristin käyttää tietokoneohjattua CAM-ohjelmistoa muuntaakseen parametrit – kuten käyttäjän syöttämät työkappaleen mitat, materiaalityypin ja taivutuskulmat tai suoraan tuodut CAD-suunnittelutiedostot – komentokoodeiksi, jotka ohjaavat taivuttimen akseleita ja työkaluja liikkumaan eri suuntiin ja eri kulmissa, suorittaen siten monimutkaisia muovaustehtäviä, joihin liittyy useita taivutusvaiheita.
Mitä CNC-särmäyspuristimet voivat tehdä?
CNC-särmäyspuristin hyödyntää CAD/CAM-ohjelmistoa taivutuskulmien ja tarvittavan paineen tarkkaan laskemiseen – ja luottaa ylemmän muotin (rei'ittimen) ja alemman muotin (muottilohkon) koordinoituun toimintaan – ja voi suorittaa tehtäviä, kuten taittoa, räätälöityä muotoilua ja erilaisten monimutkaisten metallirakenteiden muovausta käyttämällä materiaaleja, kuten terästä, rautaa, alumiinia, messinkiä ja kuparia. CNC-särmäyspuristin on ihanteellinen työkalu nopeaan, suuren volyymin tuotantoon sekä erittäin suurta tarkkuutta vaativiin taivutusoperaatioihin, minkä vuoksi se on suosittu kriittisten ilmailu- ja avaruuskomponenttien tarkkuusmuovauksessa, elektronisten laitteiden alustojen ja kaappien valmistuksessa, autojen ovien, kattojen ja rakenneosien muotoilussa ja valmistuksessa sekä monenlaisissa prototyyppisovelluksissa.
tekniset tiedot
| Malli | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| Suurin taivutusvoima | 1000KN | 2500KN | 6000KN |
| Taivutuspituus | 3200mm | 4100mm | 6000mm |
| Sarakkeiden välinen leveys | 2600mm | 3400mm | 4800mm |
| Kurkun syvyys | 400mm | 400mm | 600mm |
| Avoin korkeus | 480mm | 500mm | 670mm |
| Nopea putoamisnopeus | 180mm/s | 130mm/s | 90mm/s |
| Työskentely nopeus | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| Paluunopeus | 160mm/s | 120mm/s | 90mm/s |
| Päämoottori teho | 7.5KW | 18.5KW | 51KW |
| Mitat (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| Koneen paino W8 (kg) | 8000 | 14800 | 59000 |
| Taivutuspaksuus (Huomaa: Taivuttamalla pituus 3000mm) | ≤ 3 mm hiiliteräs | ≤ 7 mm hiiliteräs | ≤ 12mm hiiliteräs |
| ≤ 2mm ruostumaton teräs | ≤ 4.5mm ruostumaton teräs | ≤ 7.5mm ruostumaton teräs | |
| ≤ 4.5mm alumiini | ≤10mm alumiini | ≤18mm alumiini |
Avainominaisuudet
Mekaaninen rakenne
CNC-särmäyspuristimen rakenne koostuu pääasiassa koneen rungosta, pystytuista, männän (liukusäätimen), työpöydästä, päähydraulisylintereistä ja takavasteen kokoonpanosta. Kaikille komponenteille on tehty elementtimenetelmäanalyysi (FEA) ja 3D ohjelmiston optimointi poikkeuksellisen lujuuden ja jäykkyyden varmistamiseksi. Jokainen rakenneosa on suunniteltu erinomaisesti – se on lujatekoinen, kestävä ja vakaa käytössä – mikä parantaa merkittävästi koneen kokonaissuorituskykyä ja käyttöikää.
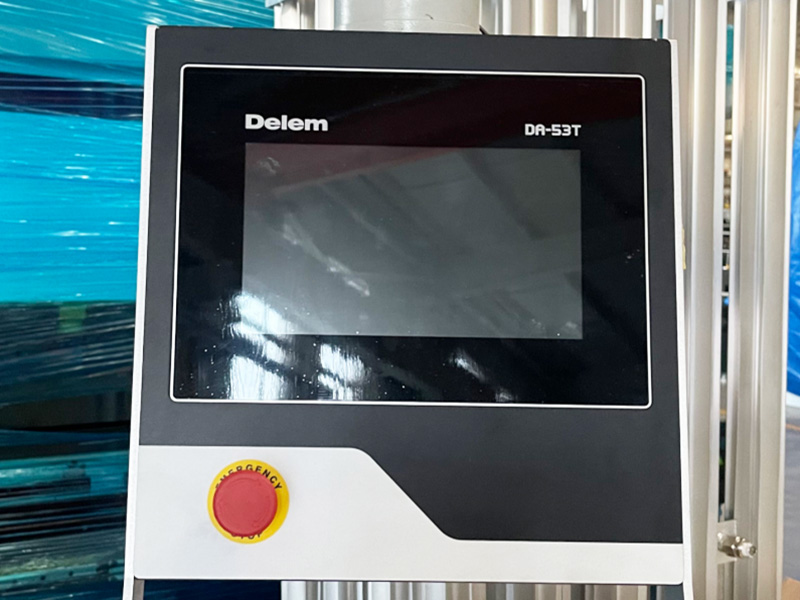
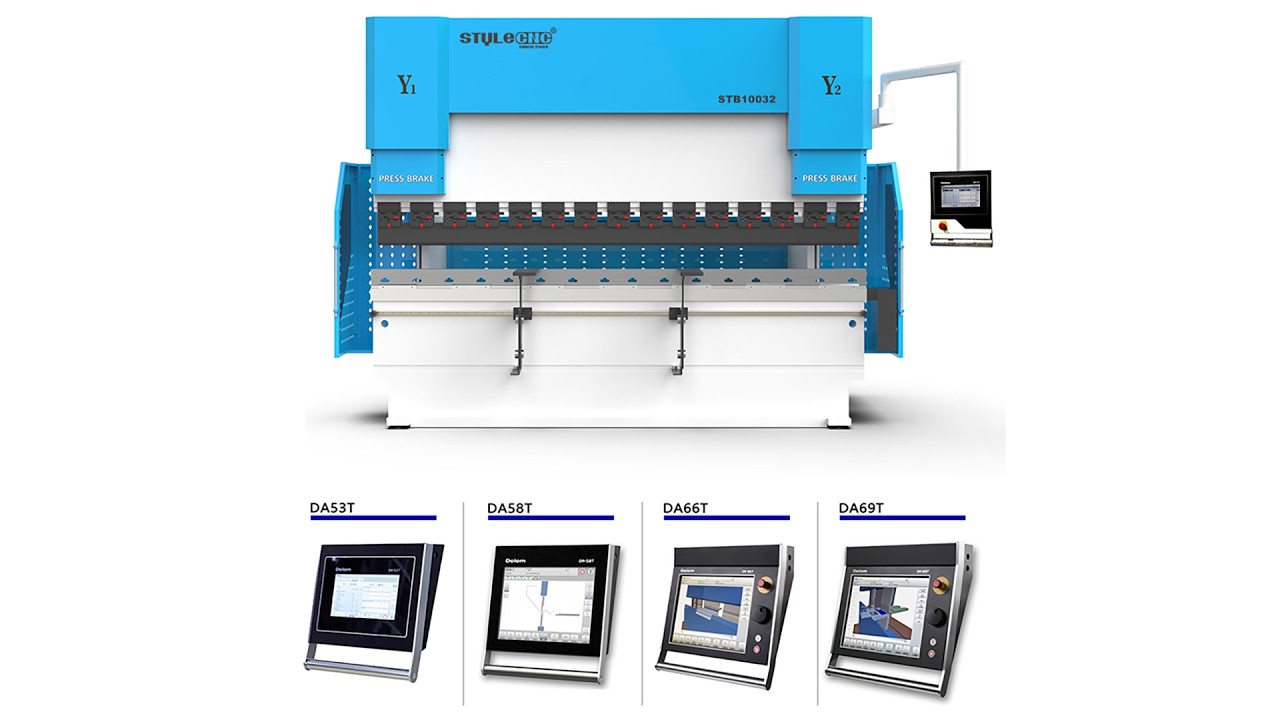
DELEM 53T -ohjausjärjestelmä (Alankomaat)
• 10.1 tuuman korkearesoluutioinen värinäyttö.
• Työkappaleen taivutuspituuden automaattinen laskenta.
• 2D-kosketusnäytön graafinen ohjelmointi.
• Tukee 4+1-akselista ohjausta.
• USB-liitäntä.
Rexroth Hydrauliikkajärjestelmä (Saksa)
Rexrothin hydrauliventtiileillä on poikkeuksellinen kestävyys ja korkea paineenkesto, mikä varmistaa luotettavan suorituskyvyn myös vaativissa käyttöolosuhteissa.
Näillä venttiileillä varustetut CNC-särmäyspuristimet tukevat useita toimintatiloja – mukaan lukien nopea lasku, hidas lasku, taivutus työnopeudella, nopea palautus ja hätäpysäytystoiminnot – mikä parantaa merkittävästi sekä toiminnan joustavuutta että turvallisuutta.
Electric Motor
Tämä moottorisarja on erityisesti suunniteltu täyttämään korkeat käynnistysmomenttivaatimukset ja noudattaa tarkasti kansainvälisiä IEC-standardeja, mikä varmistaa yhteensopivuuden ja helpon huollon monissa eri sovelluksissa.
Moottorit tarjoavat erinomaisen suorituskykynsä erittäin alhaisilla melutasoilla ja tärinätasoilla sekä korkean luotettavuuden, mikä parantaa tehokkaasti käyttökokemusta ja pidentää järjestelmän käyttöikää.
Sähköjärjestelmä
Kaikissa keskeisissä komponenteissa käytetään Schneider Electricin (Ranska) alkuperäisiä osia, mikä parantaa tehokkaasti järjestelmän kestävyyttä ja vakautta ja varmistaa laitteiden pidemmän käyttöiän.
Sähkökaapissa on mukautuva muotoilu yhdistettynä erinomaiseen häiriönsietokykyyn, mikä takaa sähköjärjestelmän vakaan ja luotettavan toiminnan.
Servomoottorit ja -käytöt
Tarkkojen ohjausominaisuuksiensa ansiosta servomoottorit mahdollistavat erittäin tarkan paikannuksen ja liikkeenohjauksen. Tämä on ratkaisevan tärkeää sovelluksissa, jotka vaativat korkeinta hienosäätötarkkuutta ja liikkeen toistettavuutta.
Fast Clamp
Leimasimet voidaan asentaa ja vaihtaa joko alhaalta tai sivulta. Tämä rakenne ei ainoastaan lyhennä merkittävästi leimasinten vaihtoon tarvittavaa aikaa – mikä parantaa työtehokkuutta – vaan myös parantaa laitteen kantavuutta.
Takamittarin sormet
Koneen takavastekokoonpano on varustettu tarkkuuskuularuuveilla ja säädettävillä takavastesormilla, jotka varmistavat tarkan asemoinnin erityyppisille yläleuanostimille (meistit).
Lisäksi tässä kokoonpanossa on manuaalinen h8-säätötoiminto, joka parantaa merkittävästi koneen sopeutumiskykyä ja mahdollistaa sen, että se pystyy mukautumaan ja täyttämään monenlaisten ylämatriisityyppien taivutusvaatimukset.
Synkronoinnin ohjausjärjestelmä
Tämä synkronoinnin ohjausjärjestelmä varmistaa taivutusliikkeiden tarkan synkronoinnin kahden optisen asteikon ja saranallisen rakennemekanismin koordinoidun vuorovaikutuksen avulla. Tämä mekanismi ei ainoastaan estä tehokkaasti ohjainkiskojen kulumista ja liiallisen kuormituksen aiheuttamia vaurioita, vaan optisten asteikkojen reaaliaikainen takaisinkytkentäominaisuus parantaa myös paikannustarkkuutta entisestään.
Mekaaninen taipuman kompensointijärjestelmä
Mekaaninen kompensaatiopöytä kootaan kiilapalikoista, jotka on käsitelty erikoiskäsittelyllä ja lämpökäsittelyllä. Kunkin kiilasarjan suhteellinen siirtymän kompensaatioarvo suunnitellaan huolellisesti ylä- ja alapalkin mahdollisen muodonmuutoksen perusteella koneen käyttötilassa. CNC-ohjausjärjestelmä laskee automaattisesti tarvittavan kompensaation ylä- ja alapalkille todellisten kuormitusolosuhteiden perusteella taivutusprosessin aikana; sitten se ohjaa automaattisesti kiilapalikoiden suhteellista liikettä tehokkaasti vastustaakseen ja kompensoidakseen palkkien taipuman ja muodonmuutoksen kuormituksen aikana. Tämä mekaaninen kompensaatiomekanismi yksinkertaistaa merkittävästi työstökoneen valmistusprosessia ja edustaa teknisesti edistyneempää ja toiminnallisesti luotettavampaa ratkaisua. Lisäksi tämä järjestelmä poistaa kaikki mahdolliset nestevuotoihin liittyvät riskit varmistaen entistä tarkemman ja täsmällisemmän ohjauksen.
Taivutuskompensaatiojärjestelmä
Sivurungon taipuman kompensointijärjestelmä: Erikoistuneen teknisen tiimin kehittämä järjestelmä on suunniteltu korjaamaan koneen sivurunkojen (aukkojen) muodonmuutoksia taivutusprosessin aikana. Järjestelmässä käytetään "C-tyyppistä" rakennetta – joka on riippumaton koneen päärungon seinistä – ja se on varustettu erityisellä automaattisella tasapainotusmekanismilla. Torjumalla tehokkaasti reaktiovoimien aiheuttamaa sivurunkojen muodonmuutosta järjestelmä estää tarkkuuspoikkeamat, jotka muuten voisivat johtua optisten asteikkojen paikannusvirheistä, varmistaen siten taivutusoperaation tarkkuuden.
Etujarrumoduuli
Etutasoa tukevat rullat, ja se liukuu manuaalisesti vasemmalle ja oikealle lineaarijohteita pitkin Z-akselin suunnassa. Sen korkeutta (h8) voidaan myös helposti säätää kahvan avulla. Lisäksi erityisvaatimuksista riippuen taso voidaan varustaa lisävarusteena erikoisjatkeella, jossa on pysäköintiasentotoiminto.
Valinnaiset ominaisuudet
• Tarjoaa valinnaisen moniakselisen laajennusominaisuuden, joka mahdollistaa C-akselin (kiertoakseli) ja W-akselin (kompensaatioakseli) lisäämisen monimutkaisten muotoisten työkappaleiden taivutusvaatimusten täyttämiseksi.
• Saatavilla on valinnaisia laserturvavaloverhoja, jotka tarjoavat käyttäjille paremman turvallisuustason. Ne kestävät sähkömagneettisia ja optisia häiriöitä ja parantavat tehokkaasti henkilöstön turvallisuutta varmistaen, että laitteet toimivat luotettavasti monenlaisissa ympäristöissä.
Kuinka käyttää CNC-särmäyspuristinta?
Vaihe 1: Virta päälle. Kytke päävirta päälle, käännä ohjauspaneelin kytkintä ja käynnistä sitten öljypumppu. Sinun pitäisi kuulla öljypumpun käynnissä olevan äänen, mutta kone ei tässä vaiheessa suorita taivutusliikkeitä.
Vaihe 2: Iskun säätöOn erittäin tärkeää säätää iskunpituus huolellisesti ennen käyttöä, ja ennen varsinaista taivutusta on suoritettava koeajo. Kun ylempi muotti laskeutuu alimpaan kohtaan, on jätettävä vähintään peltilevyn paksuuden suuruinen välys; muuten sekä muotteja että konetta vaurioituu. Iskunpituuden säätömekanismissa on tyypillisesti sähköinen pikasäätötoiminto.
Vaihe 3: V-muotin valintaValitse sopiva V-muotin aukko (ura) työstettävän levymetallin paksuuden perusteella.
Vaihe 4: Takavasteen säätöTakavasteessa on tyypillisesti sekä sähköinen pikasäätötoiminto että manuaalinen hienosäätömekanismi. Säätömenettely on samanlainen kuin leikkureissa.
Vaihe 5: Aloita taivutus. Aloita taivutus painamalla jalkapoljinta. Toisin kuin leikkurin käyttö, CNC-särmäyspuristimen taivutusprosessi voidaan keskeyttää milloin tahansa. Jalkapolkimen vapauttaminen pysäyttää koneen alaspäin suuntautuvan liikkeen välittömästi, kun taas uudelleen painaminen jatkaa laskeutumista.
CNC-särmäyspuristimen käytön varotoimet
• Noudata tarkasti työstökoneen käyttäjän turvallisuusmääräyksiä ja käytä määrättyjä henkilönsuojaimia.
• Ennen käynnistystä tarkista huolellisesti moottori, kytkimet, johdotus ja maadoitusliitännät varmistaaksesi, että ne ovat hyvässä toimintakunnossa ja tukevasti kiinni. Varmista, että kaikki ohjauskomponentit ja painikkeet on asetettu oikeisiin asentoihinsa.
• Tarkista ylemmän ja alemman muotin kohdistus ja tukeva kiinnitys. Varmista, että kaikki kohdistinlaitteet täyttävät käsiteltävän työkappaleen erityisvaatimukset.
• Jos yläkelkka ja eri paikoitusakselit eivät ole tällä hetkellä kotiasemissaan (lähtöasemissaan), suorita "Paluu kotiasemaan" -ohjelma.
• Käynnistämisen jälkeen anna laitteen käydä tyhjäkäynnillä 1–2 minuuttia ja aja yläkelkkaa täydellä liikkeellä 2–3 kertaa. Jos havaitset epänormaaleja ääniä tai toimintahäiriöitä, pysäytä kone välittömästi, korjaa ongelma ja jatka käyttöä vasta sen jälkeen, kun olet varmistanut, että kaikki toimii normaalisti.
• Käytön aikana yhden nimetyn henkilön on toimittava keskuspäällikkönä varmistaakseen tiiviin koordinoinnin koneenkuljettajan ja materiaalia syöttävän/säilyttävän henkilöstön välillä. Taivutussignaalin saa antaa vasta sen jälkeen, kun on vahvistettu, että kaikki avustavat henkilöt ovat turva-alueilla.
• Peltiä taivutettaessa materiaali on kiinnitettävä tiukasti, jotta se ei nouse ylös taivutuksen aikana, mikä voi aiheuttaa henkilövahinkoja.
• Peltilevyn kiinnitystyökalun säätöjä saa tehdä vasta, kun virransyöttö on katkaistu ja kone on pysähtynyt kokonaan.
• Säädettävän alemman muotin aukon leveyttä säädettäessä on varmistettava, ettei mikään materiaali kosketa alempaa muotia.
• Käytön aikana työstökoneen takana seisominen on kielletty.
• Vältä pellin taivuttamista vain koneen toisesta päästä; jaa kuorma tasaisesti taivutuspalkille.
• Jos työkappaleen tai muottien havaitaan olevan vinossa koneen käydessä, pysäytä kone välittömästi korjausten tekemiseksi. Manuaalisten säätöjen yrittäminen koneen ollessa liikkeessä on ehdottomasti kielletty, koska se aiheuttaa vakavan käsivamman vaaran.
• Älä yritä taivuttaa liian paksuja rautalevyjä, lämpökäsiteltyjä (sammutettuja) teräslevyjä, korkealaatuisia seosteräksiä, neliötankoja tai mitään materiaalia, joka ylittää taivutuskoneen määritetyt suorituskykyrajat, sillä se voi vahingoittaa työstökonetta.
• Tarkista säännöllisesti ylemmän ja alemman muotin kohdistus ja varmista, että painemittarin lukemat vastaavat määritettyjä parametreja.
• Jos ilmenee epätavallisia olosuhteita, pysäytä kone välittömästi; tutki syy ja korjaa ongelma viipymättä.
• Ennen koneen sammuttamista aseta puupalikat alemman muotin päälle molempien hydraulisylinterien alle ja laske ylempi liukukisko alas näiden palkojen päälle.
• Poistu ensin ohjausjärjestelmäohjelmasta ja irrota sitten päävirtalähde.
Srbriak
Kirjallisuutta
Ei aiempaa tuotetta
Aiheeseen liittyviä artikkeleita
Liittyvät tuotteet