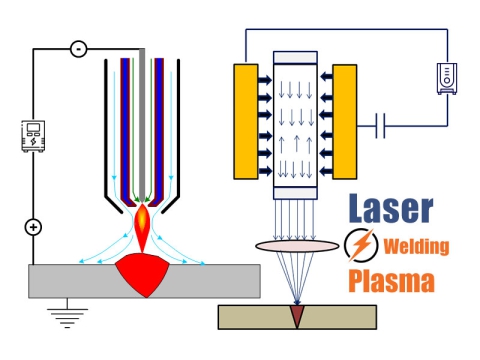
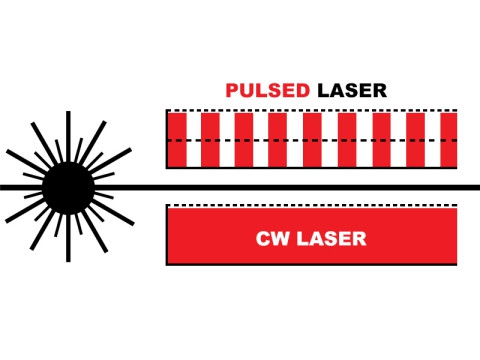
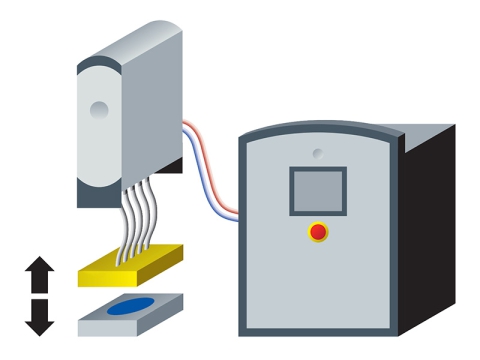
3D robotti laserhitsauskone on uudenlainen tällä hetkellä yleisesti käytetty hitsausmenetelmä. The 3D Robottilaserhitsauskone on konfiguroitu kahdesta osasta: "hitsaustyöpöydästä" ja "hitsausrobottivarresta". The 3D laserhitsausrobotti kytkee emittoidun lasersäteen optiseen kuituun ja käyttää sitten rinnakkaista sädettä keskittyäkseen tuotteeseen jatkuvan hitsauksen suorittamiseksi. Valon jatkuvuus hitsauksessa vahvistaa hitsauksen todellista vaikutusta ja hitsaussauma on hienostuneempi ja kauniimpi.
3D Robotti-laserhitsauskoneella voidaan saavuttaa käytännöllisiä vaikutuksia, kuten nopea hitsausnopeus, pieni muodonmuutos ja ei kuplia. Samanaikaisesti hitsausprosessin aikana 3D laserhitsausrobotti voi hyväksyä kosketuksettoman laserhitsauksen tuotteen saavuttamattomissa osissa, mikä on joustavampaa ja kätevämpää käytössä ja käytössä; Lisäksi hitsauskoneessa on myös a CCD kameran reaaliaikainen valvontajärjestelmä, joka tekee hitsauspaikasta paremman. Tarkkuuden ansiosta hitsauspisteen energian jakautuminen on helppoa tarkkailla hitsausprosessin aikana, mikä parantaa huomattavasti hitsatun tuotteen kauneutta; Samaan aikaan, 3D Robotti-laserhitsauskone voi myös auttaa yrityksiä saavuttamaan tuotannon automatisoinnin, ja se voi myös käsitellä ja tuottaa useita lasersäteitä samanaikaisesti tuotteiden massatuotannon saavuttamiseksi.
Lentokoneen hitsaus
Hitsattujen runkopaneelien käyttö perinteisten niitattujen runkopaneelien sijaan voi merkittävästi vähentää komponenttien w8-arvoa, alentaa valmistuskustannuksia ja parantaa tuotantotehokkuutta. Siksi siitä on tullut yksi laajamittaisen siviililentokoneiden valmistusteknologian kehitystrendeistä. Koska kaksoislaserhitsauksella on selvempi w8-arvon alentava vaikutus ulkoiseen ristikkorakenteeseen ja samalla se tarjoaa paremman tilankäytön monimutkaisille komponenteille, se on saanut laajaa huomiota. Tällä hetkellä ilmailualan valmistajat, kuten Airbus, ovat ottaneet käyttöön laserhitsatun runkopaneelien valmistustekniikan monissa malleissaan. Hitsaukseen perustuva valmistustekniikka runkopaneeleille on kuitenkin yksi nykyaikaisen siviililentokoneiden valmistustekniikan vaikeuksista. Tällä hetkellä uudella alumiiniseoshitsaustekniikalla runkopaneeleille suurten matkustajalentokoneiden suunnittelussa on omat valmistettavuuden ominaisuutensa.
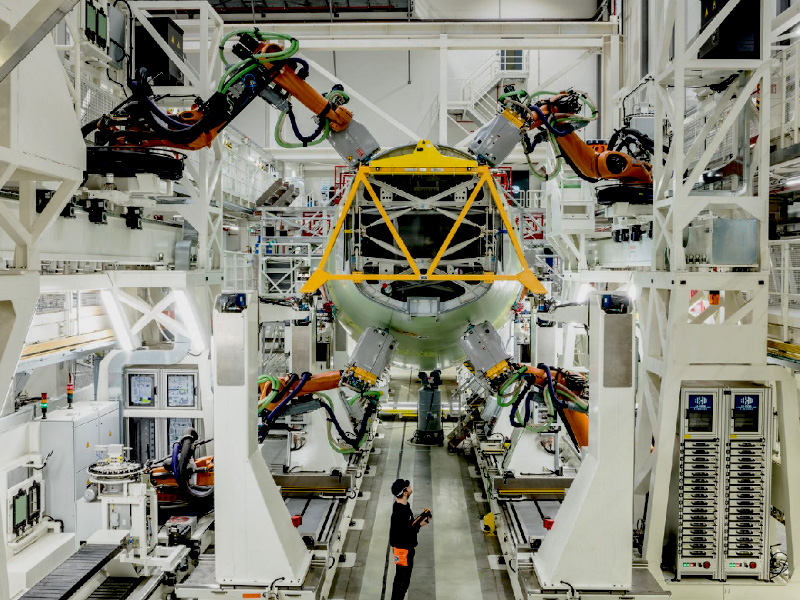
Laserhitsausrobotti lentokonehitsaukseen
Robotteja käytetään eri teollisuudenaloilla niiden korkean toistettavuuden, hyvän luotettavuuden ja vahvan sovellettavuuden vuoksi. Tällä hetkellä ilmailu- ja avaruustuotteiden valmistusprosessi on edelleen työvoimavaltaista, prosessiltaan monimutkaista ja huonoja työolosuhteita, joita täydentää suuri määrä työkaluja ja manuaalinen valmistus. Automatisoidun tuotantokapasiteetin puute on muodostunut pullonkaulaksi, joka rajoittaa aseiden ja varusteiden luotettavuuden ja tuotantokapasiteetin parantamista. Voimakkaasti kehittyvän ilmailun aikakaudella teollisuusrobottien soveltamisella ilmailu- ja avaruusteollisuuden yritysten automatisoituun tuotantoon on suuri merkitys yritysten tuotantomallien muuttamisessa ja uudistamisessa sekä kehittyneiden laitteiden valmistuskyvyn parantamisessa. Hitsaus on tärkeä lenkki muodollisessa ilmailu- ja avaruustuotteiden valmistusprosessissa. Hitsausrobottien rooli tässä on erittäin tärkeä.
Yleiskatsaus alumiiniseoksen laserhitsattavuuteen
1. syntymästä lähtien laserhitsauskone vuonna 1960 laserhitsaustekniikka on kehittynyt nopeasti. Vuonna 1965 kehitettiin rubiinilaserhitsauskone paksukalvokomponenttien hitsaukseen. Vuonna 1974 Ford Motor Companyssa rakennettiin maailman ensimmäinen 1-akselinen laserkäsittelykone, portaalilaserhitsauskone. Myöhemmin yhdysvaltalainen Ford Motor Company kehitti laserhitsauksen tuotantolinjan. Nykyään hitsaukseen soveltuvat lasergeneraattorit ovat kehittyneet ensimmäisestä sukupolvesta lähtien CO2 kaasulaserit YAG solid-state lasereihin sekä uusimmat kuitulaserit. Laserhitsauksen suurin etu on sen energian keskittyminen, mikä johtaa suureen hitsausliitoksen sivusuhteeseen ja pieneen hitsausmuodonmuutokseen. Lasersäteen laadun jatkuvan parantamisen myötä laserhitsauksesta on nyt tullut kypsä hitsausmenetelmä, jota käytetään laajalti kansantalouden ja maanpuolustusrakentamisen eri aloilla.
Alumiiniseoksella on alhainen tiheys, hyvä korroosionkestävyys, korkea väsymiskestävyys, korkea ominaislujuus ja ominaisjäykkyys, ja se on ihanteellinen materiaali lentokoneiden rakenteille. Vaikka uudet materiaalit, kuten titaaniseokset ja komposiittimateriaalit, ovat viime vuosina saaneet suurta huomiota ilmailuteollisuudessa, johtuen useista eduista, kuten runsaista resursseista, erinomaisesta suorituskyvystä, helposta prosessoinnista ja alhaisesta alumiinin hinnasta sekä jatkuvasta uusista. perinteisten alumiiniseosten lämpökäsittely Uusien alumiiniseosten (kuten alumiini-litium-seosten) kehityksen ja ilmaantumisen myötä on ennakoitavissa, että alumiiniseosten käyttö lentokoneiden rakenteissa korvaamattomia etuja pitkäksi aikaa tulevaisuudessa. Siksi alumiiniseoshitsaustekniikasta on tullut tärkeä tekninen avain. Laserhitsaustekniikan käytöllä alumiiniseosten lentokonekomponenttien liittämiseen on monia etuja, kuten suuri hitsin syvyys-leveyssuhde, pieni hitsauslämmön vaikutusalue, pieni hitsauksen muodonmuutos ja suuri hitsausnopeus. Alumiiniseoksen laserhitsauksessa on kuitenkin joitain teknisiä vaikeuksia.
Yksityiskohtainen kuvaus suurten matkustajalentokoneiden runkopaneelin laserhitsauskaaviosta
Suuren matkustajalentokoneen rungon ihon pitkän ristikon laserhitsauskomponenteissa yksittäisen hitsin pituus voi olla yli 4 m. Samalla, koska kuori ja pitkä ristikko ovat erittäin ohuita, voidaan hitsausprosessin vakautta ylläpitää tehokkaasti hitsaustuotannon avulla. Yksi menestyksen avaimista. Tässä ratkaisussa kaksi lasersädettä hitsataan samanaikaisesti ihon sisäpuolen molemmille puolille. Ulkokuoren eheyden säilyttämiseksi hitsausprosessi ei pääse tunkeutumaan ihon läpi, eikä T-muotoisen rakenteen tarvitse korostaa liikaa sivusuhdetta. Tärkeintä on muodostaa jatkuva, virheetön ja tehokas hitsausliitos. Siksi on välttämätöntä säilyttää pienten reikien ja sulan altaan vakaus lasersyväläpihitsauksen aikana.
Sitä tarkastellaan pääasiassa kahdesta näkökulmasta: toisaalta hitsaustyökalujen ja -laitteiden takuun näkökulmasta on välttämätöntä säilyttää korkean tarkkuuden kiinnitys ja lasertarkennus ja -keskitys sekä ylläpitää suurta toistoa hitsauslaitteen liikkeessä. 3D Robotti laserhitsauskone hitsauspään ohjaamiseen. Paikannustarkkuus ja lentoradan paikannustarkkuus, tarvittaessa käytä asianmukaista seurantajärjestelmää; toisaalta nestemäisen alumiiniseoksen hyvän juoksevuuden, alhaisen pintajännityksen, sulan altaan huonon stabiilisuuden vuoksi alumiinin ionisaatioenergia on samaan aikaan alhainen ja hitsausprosessi on kevyt. Plasma on altis ylikuumenemiselle ja laajenemiselle, ja se johtaa myös huonoon hitsauksen vakauteen. Siksi tutkimusta tulisi tehdä hitsausmetallurgian näkökulmasta.
1. Alumiiniseoksella on erittäin korkea alkuperäinen pintaheijastavuus lasersäteille (yli 90% varten CO2 laserit ja lähellä 80% YAG-lasereille), joka vaatii suuremman lasertehon ennen sulan muodostamista;
2. Useiden tekijöiden, kuten metallurgian ja tekniikan, vaikutuksesta alumiiniseoksen laserhitsaus on alttiimpi huokosille;
3. Alumiiniseos on tyypillinen eutektinen metalliseos, ja se on alttiimpi kuumahalkeamille laserhitsauksen nopean jähmettymisen olosuhteissa;
4. Laserhitsausraon sopeutumiskyky on pieni ja hitsauksen kokoonpanotarkkuus on korkea;
5. Alumiiniseoksella on suuri lineaarinen laajenemiskerroin, joka on helppo tuottaa hitsausmuodonmuutoksia;
6. Alumiiniseoksen lämmönjohtavuus on suuri, jäähdytysaika on lyhyt ja sulan altaan metallurginen reaktio on riittämätön, mikä on helppo aiheuttaa vikoja;
7. Nestemäisellä alumiiniseoksella on hyvä juoksevuus, alhainen pintajännitys ja huono sulan altaan stabiilisuus.
Laserhitsaustekniikka on tehokkain menetelmä alumiiniseosten hitsaukseen ilmailuteollisuudessa
Laserhitsaustekniikka on edelleen yksi tehokkaimmista menetelmistä alumiiniseosten hitsauksessa ilmailualalla. Jatkuvilla kokeilla ja tutkimuksella laserhitsaus osoitti vähitellen hyvät prosessin suorituskyvynsä ja mekaaniset ominaisuutensa hitsauksen jälkeen. Perinteiseen TIG- ja MIG-hitsaukseen verrattuna laserhitsauksella on korkea hitsauslaatu, korkea tarkkuus ja nopea nopeus. Se on tällä hetkellä yksi nopeimmin kehittyvistä ja tutkituimmista menetelmistä. Viime vuosina monet kansainväliset tieteelliset tutkijat ovat tehneet paljon tutkimusta alumiiniseoksen laserhitsauksesta ja luoneet vähitellen luotettavamman alumiiniseoksen laserhitsaustekniikan.
Verrattuna perinteisiin niitattuihin rungon seinäpaneeleihin, laserhitsausrungon seinäpaneeleilla on ilmeiset w8-vähennysvaikutukset, ne voivat parantaa liitososien suorituskykyä ja niillä on etuja valmistuskustannusten pienentämisessä ja tuotannon tehokkuuden parantamisessa. Laserhitsauksen aiheuttamia jännityskeskittymis- ja muodonmuutosongelmia ei kuitenkaan esiinny niittausprosessissa. Suuren matkustajalentokoneen rungon paneelin laserhitsausprosessi on monimutkainen hitsausprosessi, jossa on suuri koko, pieni paksuus ja useita hitsisaumoja, ja sen muodonmuutosprosessi on erittäin monimutkainen.
Rakettihitsaus
Moottori on raketin sydän, ja ankarat työolosuhteet asettavat kovia vaatimuksia rakettimoottorin rakenteelle. Suuttimen rungon alueen on kestettävä takaliekin ilmavirran isku ja voimakas tärinä, ja nopean suihkun nopeus ylittää 4 Machia. Suuttimen jatkoosan sisä- ja ulkokerroksen välinen etäisyys on vain 1mm, joka on jään ja tulen kaksoistaivas: matalalämpöistä polttoainetta, joka on alle -100 ℃, virtaa välikerroksen sisällä ja yliäänilämpöiset takaliekit yli 3000 ℃ välikerroksen ulkopuolella. Välikerroksen on kestettävä kymmeniä jopa satoja ilmakehän paineiskuja ja niiden aiheuttamia voimakkaita tärinöitä; sarja tiukkoja vaatimuksia asettaa valtavan haasteen moottorin hitsauksen laadulle.
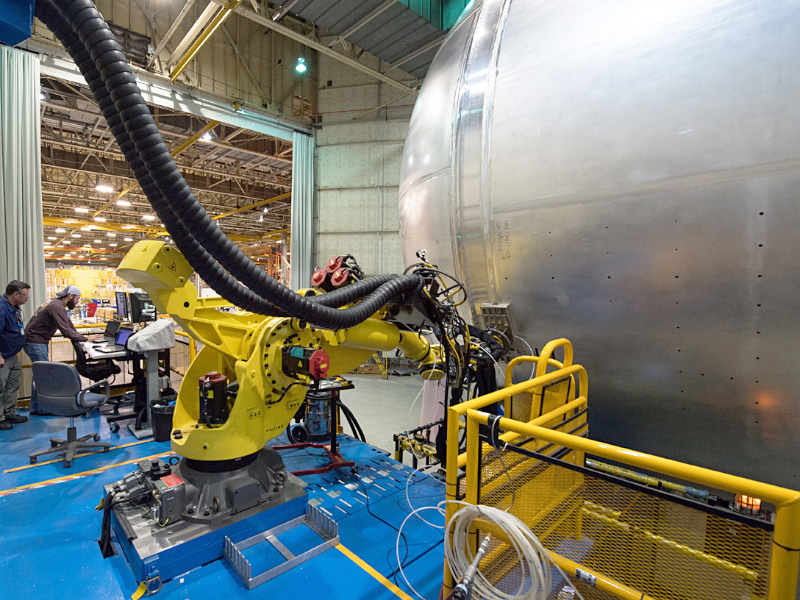
Laserhitsausrobotti rakettihitsaukseen
3D Robotti-laserhitsauskoneella on monia etuja rakettimoottorin rungon ja suuttimen jatkeen hitsausmenetelmänä. Perinteinen rakettimoottorin suuttimen laajennusosa on jaettu: regeneratiivinen jäähdytystyyppi, säteilyjäähdytystyyppi, pakokaasujäähdytystyyppi, ablaatiokylmäilmatyyppi. Tyhjiöjuotto on perinteinen hitsausmenetelmä jyrsintäuraregeneratiivisten jäähdytyssuuttimien kerroksessa. Tällä menetelmällä on keskimääräinen hitsauslujuus ja monimutkaiset toimintatavat. Hitsaus on suoritettava tyhjiöympäristössä. Hitsausprosessia on vaikea automatisoida ja vaatii suhteellisen korkeaa teknistä tasoa. Korkea, valmistussykli on pitkä ja tuotantokustannukset korkeat. Laserhitsaus on analyysin ja esittelyn jälkeen ensimmäinen valinta jyrsintäuran regeneratiivisen jäähdytyssuuttimen sandwich-rakenteen hitsaukseen. Sillä on monia etuja, kuten lyhyt valmistussykli, korkea automaatioaste ja alhaiset ympäristövaatimukset. Se voi lyhentää huomattavasti rakettimoottorin suuttimen kehityssykliä (puristettava 1 tuntiin), vähentää suuttimen valmistuskustannuksia, mikä vähentää tehokkaasti raketin laukaisukustannuksia.