Mikä on Billet-alumiini?
Alumiinitanko on taotusta alumiinista valmistettu kiinteä kappale tai tanko, joka pursotetaan tai valssataan valetusta alumiiniharkosta ja sitten leikataan määrämittaan. Aihioksi kutsutut osat koneistetaan tästä kiinteästä aineesta sen sijaan, että ne kaadettaisiin muottiin (valetaan) tai vasaroitaisiin muotoonsa (taotaan). Aihioprosessi antaa tasaisen raerakenteen ja ennustettavan työstökäyttäytymisen.
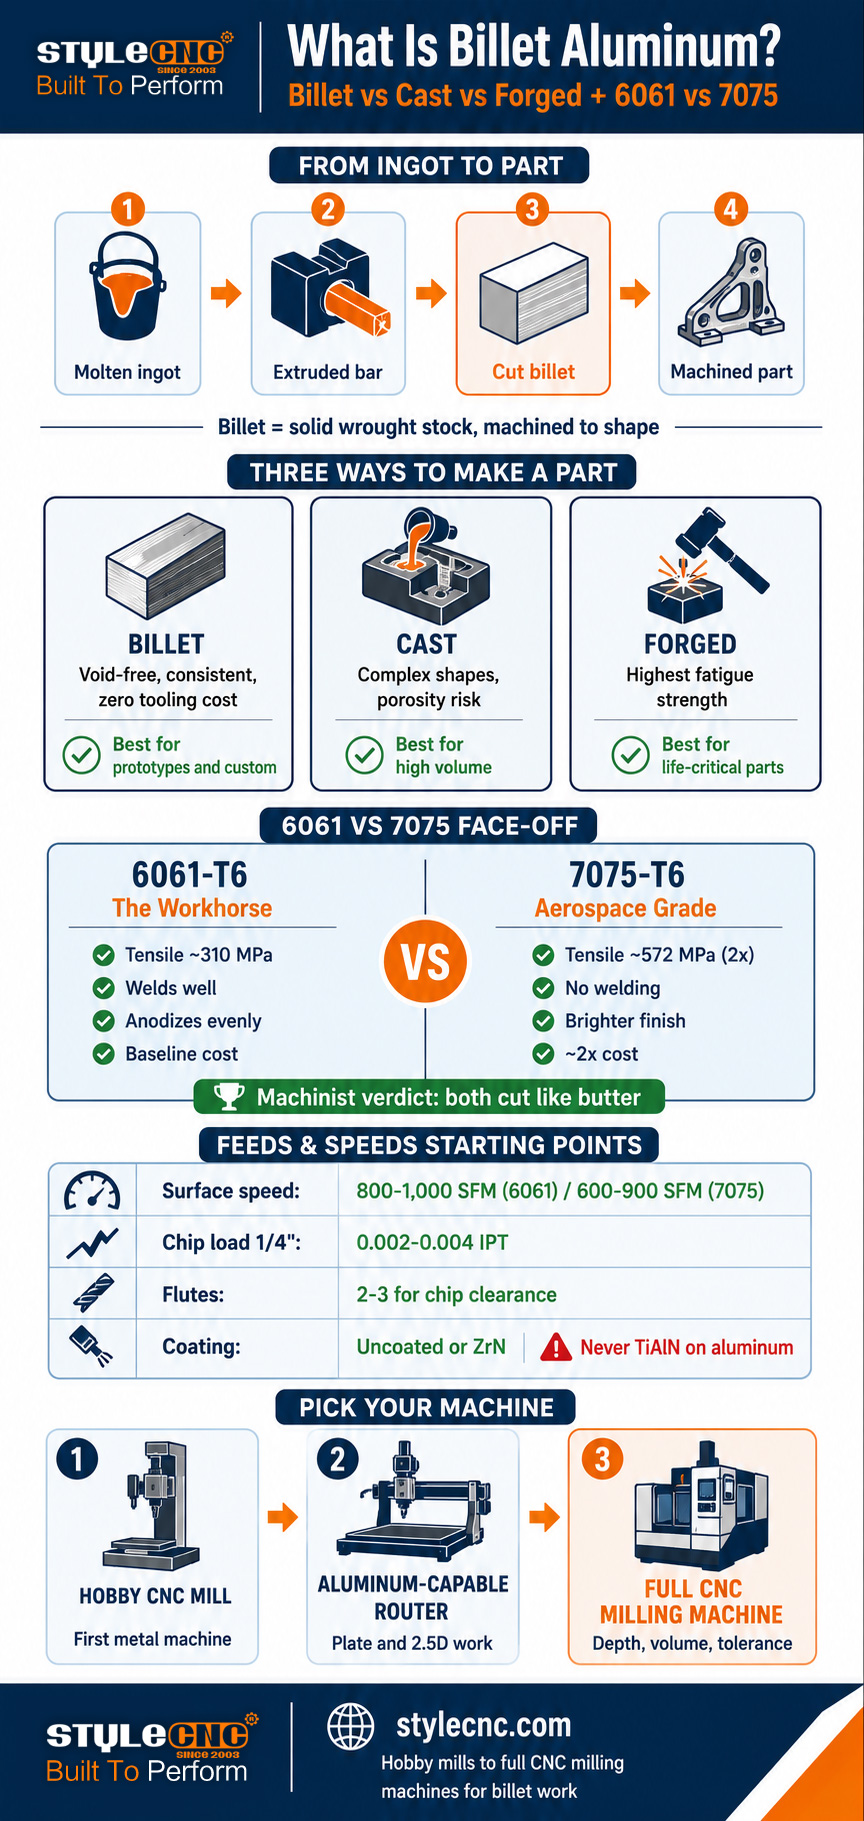
Tarkkaan ottaen aihio kuvaa raaka-aineen muotoa, ei taikamateriaalia. Alumiini alkaa sulana metallina, joka kaadetaan suuriin valuharkoihin. Nämä harkot sitten puristetaan tai kuumavalssataan tankoiksi, pyöröteräksi ja levyiksi. Prosessissa metalli puristetaan puristukseen, sen raerakenne ja poistetaan suurin osa valun jälkeensä jättämistä sisäisistä onteloista. Leikkaa taottu tanko työkappaleen kokoisiksi lohkoiksi, niin saat aihiot.
Kun valmistaja sanoo osan olevan aihio, hän tarkoittaa, että se on koneistettu tästä kiinteästä taotusta aihiosta. Kaikki muu kuin itse osa leikataan pois lastuina. Tämä on subtraktiivista valmistusta puhtaimmassa muodossaan, ja siksi aihio-osilla on sekä laatumainetta että kustannuspreemiota: prosessissa menetetään materiaalia, mutta tuotetaan osia, joilla on yhtenäinen, tiivis ja aukoton sisärakenne.
Aihion ympärillä oleva laatusäde on enimmäkseen ansaittua, mutta usein ylihinnoiteltua. Oikein suunniteltu valettu osa voi päihittää huonosti suunnitellun aihion. Aihio tarjoaa luotettavasti tasalaatuisuutta: ei huokoisuuden yllätyksiä, ei piiloonteloita, ennustettavaa lujuutta kaikkiin pursotuksen sallimiin suuntiin ja mittapysyvyyttä koneistuksen aikana.
Billet vs. valettu vs. taottu alumiini: Todelliset erot
Kolme tuotantoreittiä muuntaa raaka-alumiinin valmiiksi osiksi, ja jokainen niistä jättää metalliin selkeän jäljen. Alla olevassa taulukossa vertaillaan niitä osien suorituskyvyn ja koneistuksen kannalta tärkeiden tekijöiden perusteella.
| Tekijä | Aihio (koneistettu) | Heittää | Taotut |
|---|---|---|---|
| Miten se on tehty | Koneistettu umpinaisesta taotusta tangosta tai levystä | Sula metalli kaadetaan muottiin | Kuumennettu aihio, vasaralla tai muotoon puristettu |
| Sisäinen rakenne | Yhtenäinen, tiivis, aukoton | Huokoisuus- ja kutistumisontelot mahdollisia | Tihein; jyvävirrat seuraavat osan muotoa |
| Vahvuus | Korkea ja johdonmukainen | Kolmesta pienin; vaihtelee valulaadun mukaan | Korkein, erityisesti väsymislujuus |
| Suunnittelun vapaus | Rajoitettu työkalujen pääsy | Korkein; monimutkaiset mahdolliset sisäiset muodot | Rajoitettu; yksinkertaiset ja kestävät muodot |
| Työkalujen hinta | Ei mitään (vain kiinnitys) | Korkea (muottikustannukset) poistettiin volyymin perusteella | Korkein (suutin hinta) suurille volyymeille |
| Paras tilavuus | 1–satoja | Sadoista miljooniin | Tuhansista miljooniin |
| Tyypilliset osat | Prototyypit, räätälöidyt kiinnikkeet, suorituskykyosat | Moottorilohkot, kotelot, vanteet (valetut) | Tukivarret, lentokoneiden osat, kampiakselit |
| Pinnan viimeistelyprosessi | Koneistettu viimeistely, Ra 1.6 tai parempi | Valettu raakapinta; koneistettu tarvittaessa | Taottu pinta; koneistettu liitoksista |
Käytännön päätössääntö: valaminen voittaa suurilla volyymeilla, joissa muotin kustannukset kuolettavat ja monimutkaisella geometrialla on merkitystä. Taonta voittaa, kun väsymislujuus on elinkaaren kannalta kriittinen. Aihio voittaa prototyypeissä, pienten volyymien mittatilaustyönä ja missä tahansa osassa, jossa harrastaja tai työpaja tarvitsee täyden lujuuden tänään ilman työkaluinvestointeja. Juuri tässä viimeisessä tapauksessa CNC-jyrsimet ja alumiinille soveltuvat jyrsimet ovat suosittuja.
6061 vs. 7075: Kaksi tärkeää laatuluokkaa
Kävelemällä mille tahansa metallitoimittajalle, kaksi taottua metalliseosta hallitsee aihiohyllyjä: 6061 ja 7075. Aluminum Associationin tietojen mukaan 6000- ja 7000-sarjat johtavat CNC-koneistuksen käyttöä, ja useimmissa konepajoissa valinta kapenee näihin kahteen.
| Omaisuus | 6061-T6 (työjuhta) | 7075-T6 (ilmailu- ja avaruusteollisuus) |
|---|---|---|
| Vetolujuus | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), suunnilleen kaksinkertainen |
| Kovuus (Brinell) | ~ 95 | ~ 150 |
| korroosionkestävyys | Erinomainen; anodisoituu tasaisesti | Kohtalainen; yleensä anodisoitu tai pinnoitettu suojauksen vuoksi |
| hitsattavuus | Hyvä standardiprosessien kanssa | Huono; hitsausta ei suositella |
| työstettävyys | Erittäin hyvä; hieman tahmeat lastut | Erittäin hyvä; kovempi, sirujen rikkoutumisen puhdistusaine |
| Pintakäsittely | Hyvä; tasainen anodisointiväri | Kirkkaampi koneistettu pinta; anodisoinnin väri vaihtelee |
| Suhteellinen hinta | Lähtötilanne | Noin kaksi kertaa paunaa kohden (tosiasialliset kurssit: ~38 $vs. ~101 $vastaavaa patukkaa kohden) |
| Parasta | Kiinnikkeet, kiinnikkeet, kotelot, yleiset osat | Suurjännitteiset rakenneosat, ilmailu- ja avaruusteollisuus, kilpa-autoilu |
Spesifikaatioista puuttuu se, kuinka samankaltaiselta nämä kaksi tuntuvat koneella työskennellessä. Käytännönläheiset koneistajat, jotka leikkaavat molempia päivittäin, raportoivat käyttävänsä identtisiä ohjelmia ja työkaluja. 7075:n pinnanlaatu on huomattavasti kirkkaampi ja lastut katkeavat helpommin, kun taas kovametallireunat kuluvat hieman nopeammin. Yksi jäsen tiivisti yhteisön yksimielisyyden: kumpi tahansa leikkaa kuin voi. Harrastelijakoneistajafoorumin käyttäjät toistavat sen: samat syötöt ja nopeudet kuin 6061:llä, älä pelkää 7075:tä.
Todelliset päätöksentekijät ovat kustannukset ja käyttötarkoitus, eivät työstettävyys. Maksa 7075-teräksestä kaksinkertaisesti silloin, kun osa todella tarvitsee lujuutta: kuormaa kantavat kiinnikkeet, jousitusosat, suurjännitteiset kiinnikkeet. Käytä 6061-terästä kaikkeen muuhun ja saat bonuksena paremman anodisoinnin tasaisuuden ja hitsattavuuden.
Mitä T6 tarkoittaa? Temperamentit selkokielellä
Seosnumeron jälkeiset kirjaimet kuvaavat päästöastetta eli lämpökäsittelytilaa, joka asettaa lopullisen lujuuden. Aihioiden ostajille kolme merkintää kattavat lähes kaiken telineessä olevan.
✓ T6Liuoslämpökäsitelty ja keinotekoisesti vanhennettu. Sekä 6061- että 7075-terästen vakiolujuuspäästö. Jos listauksessa mainitaan vain 6061 tai 7075 ilman päästöarvoa, oleta T6, mutta varmista asia ennen ostamista rakennetöihin.
✓ T651T6 sekä hallittu venytys, joka lievittää sisäistä jännitystä. Levymateriaalin kannalta tärkeää: T651-levy pysyy tasaisempana koneistuksen aikana, koska vääntymistä aiheuttavat jäännösjännitykset on poistettu. Pienen lisähinnan arvoinen osissa, joissa on suuria taskualueita.
✓ O (hehkutettu)Pehmeä, täysin hehkutettu. Helppo taivuttaa, vaikea työstää (erittäin tahmainen) ja heikko. Vältä koneistetuissa osissa, ellet aio muovata ensin ja lämpökäsitellä vasta sen jälkeen.
Jännityksenpoistokohta ansaitsee painoarvoa kaikille paksuja levyjä työstäville. Syvien taskujen leikkaaminen jännityksettömään materiaaliin vapauttaa lukittuneita jännityksiä, ja osa voi taipua näkyvästi materiaalin irtoaessa. T651-levy on olemassa erityisesti tämän estämiseksi. Ohuille osille ja pienille kiinnikkeille vakio-T6-tanko on riittävä.
Alumiinin työstö: Syöttöjen ja nopeuksien perusteet
Alumiini on koneistamisen kannalta anteeksiantavaisin metalli, minkä vuoksi se on oikea ensimmäinen metalli harrastajille, jotka siirtyvät puun ja muovin työstämisestä. Alla olevat luvut ovat konsensusarvoja, jotka on johdettu alan nykyisistä leikkaustaulukoista ja koneistajafoorumien käytännöistä. Käsittele niitä ensimmäisen kierroksen leikkausalueina ja viritä sitten kuuntelemalla leikkausta.
| Parametri | 6061-T6 Lähtöpiste | 7075-T6 Lähtöpiste |
|---|---|---|
| Pintanopeus (karbidi) | 800–1 000 SFM:n rouhinta | 600–900 SFM (10– 20% alentaa) |
| Hakekuorma, 1/4 tuuman päätyjyrsin | 0.002–0.004 IPT | 0.002–0.004 IPT (samanlainen) |
| Hakekuorma, 1/2 tuuman päätyjyrsin | 0.003–0.006 IPT | 0.003–0.006 IPT (samanlainen) |
| Huilujen lukumäärä | 2 tai 3 uraa lastunpoistoa varten | 2 tai 3 uraa; lastut katkeavat helpommin |
| Työkalun pinnoitus | Pinnoittamaton tai ZrN (ei koskaan TiAlN) | Pinnoittamaton tai ZrN (ei koskaan TiAlN) |
| Jäähdytysneste / voitelu | Sumu tai tulva; estää reunan muodostumisen | Sama; lämmönhallinta on hieman tärkeämpää |
Kolme sääntöä sisältää enemmän w8-arvoja kuin mikään taulukko. Ensinnäkin lastukuormitus on ratkaiseva tekijä: liian kevyt lastu ja työkalu hankaa leikkaamisen sijaan, mikä kuumenee ja hitsaa alumiinia leikkuuterään (irtosärmän muodostuminen, alumiinin pinnanlaadun yleisin tappaja). Toiseksi, poista lastut leikkauksesta: uudelleenleikkaavat lastut pilaavat pinnanlaadun ja rikkovat työkaluja, minkä vuoksi 2- ja 3-uraiset jyrsimet, joissa on suuret urat, hallitsevat alumiinitöitä. Kolmanneksi, älä koskaan käytä TiAlN-päällystettyjä työkaluja alumiinin työstössä: pinnoite sisältää alumiinia ja tarttuu kemiallisesti työkappaleeseen.
Toimiva esimerkki harrastekoneista
Käytännöllinen varustus: harrastejyrsin tai alumiinille sopiva jyrsin, jossa on 4 200 rpm:n kara ja 1/2 tuuman 3-urainen kovametallipääjyrsin mallista 6061. Harrastelijakoneistaja, joka käyttää juuri tätä kokoonpanoa, raportoi 30–40 tuumaa minuutissa noin 0.005 tuuman lastukuormalla hammasta kohden ja 3 hv:n teholla. Tämä on alumiinin koneistuksen ominaispiirre vaatimattomilla koneilla: kohtuulliset kierrosluvut, rehelliset lastukuormat ja jäykkä työkappaleen kiinnitys, jotka takaavat suurten verstaan pinnannopeudet.
Korkeakierroksiset jyrsimet kääntävät kaiken päälaelleen. 10 000–24 000 rpm:n jyrsimen kara ei voi hidastua tarpeeksi suurille jyrsimille, joten alumiinijyrsintätyöt suosivat pieniä yksi- ja kaksiuraisia varsijyrsimiä (1/8 että 1/4 tuumaa) pyörivät nopeasti ja käyttävät aggressiivista syöttöä lastukuorman ylläpitämiseksi. Yksiuraiset alumiiniterät ovat olemassa juuri tätä varten: yksi iso ura poistaa lastut jyrsimen nopeuksilla, joista moniuraiset työkalut tukkeutuvat.
Minkä koneen tarvitset alumiinilevyjen valmistukseen?
Alumiinipalkki on paljon useampien koneiden ulottuvilla kuin aloittelijat olettavat. Vaatimuksena on jäykkyys ja lastunhallinta, ei raaka teho. Kolme koneluokkaa kattavat harrastajasta korjaamoon.
Pöytä- ja harraste-CNC-jyrsinkoneetErityisesti metallille rakennettu, jäykät rautarungot ja matalakierroksiset, suuren vääntömomentin omaavat karat sopivat suuremmille jyrsimille. harrastus CNC-jyrsinkone metallille ja pieni työpöydän CNC-jyrsinkone luokka käsittelee kiinnikkeitä, koteloita ja pieniä aihio-osia sekä malleissa 6061 että 7075. Tämä on luonnollinen ensimmäinen metallikone.
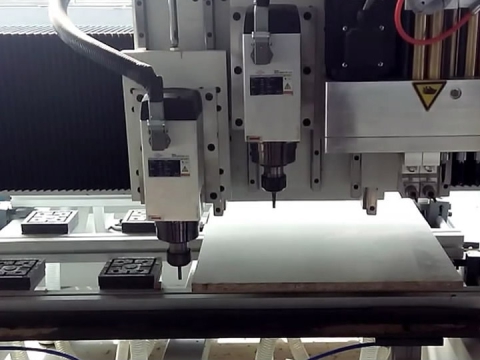
Alumiinia käyttävät CNC-jyrsimetJäykillä kehyksillä, oikeilla karoilla ja sumuvoitelulla varustetut portaalijyrsimet leikkaavat alumiiniaihiota hyvin käyttämällä pienleikkuria, korkeakierroslukua. CNC-jyrsin alumiiniratkaisujen opas kattaa asennusvaatimukset ja alumiininen CNC-jyrsin levyn ATC-järjestelmällä edustaa tuotannon päätä, jossa työkalujen vaihdot ja suuremmat työvarat ovat tärkeitä. Jyrsimet loistavat levytyössä: litteät aihiot, paneelit ja 2.5D-kiinnikkeet.
Täysin CNC-jyrsinkoneetSyvemmille leikkauksille, kovemmille päästöille, tuotantomäärille ja osille, jotka vaativat useita asetuksia, CNC-jyrsinkoneiden luettelo kattaa automaattiset metallinjyrsinkoneet muottilaatuisiin alustoihin. Parempi askel lisää jäykkyyttä, mikä puolestaan näyttää suoraan nopeammalta materiaalinpoistolta ja paremmilta toleransseilta aihioiden työstössä. Laajempi metalli-CNC-koneiden luettelo kattaa vierekkäiset vaihtoehdot alumiinia teräksen, messingin ja kuparin kanssa yhdistäville verstaille.
Sanasto: Alumiinitankojen termit
Käytä tätä viitettä ostaessasi varastoa, lukiessasi foorumikeskusteluja tai vertaillessasi materiaaliluetteloita.
| Termi | Määritelmä |
|---|---|
| lippu | Umpinainen taotusta alumiinista valmistettu lohko tai tanko, leikattu pursotetusta tai valssatusta materiaalista, valmis työstettäväksi. |
| koristeltu | Alumiini, jota on valun jälkeen mekaanisesti työstetty (pursotettu, valssattu) ja jonka raerakennetta on jalostettu. |
| harkko | Suuri valettu alumiinilohko, josta taotut tuotteet alkavat. |
| Luonne | Lämpökäsittelytilan merkintä (T6, T651, O), joka määrittää seoksen lopullisen lujuuden ja kovuuden. |
| T651 | T6-päästö ja kontrolloitu venytys jännitystenpoistoon; pitää paksun levyn tasaisena koneistuksen aikana. |
| Rakennettu reuna (BUE) | Alumiini hitsautuu lämmöstä ja hankauksesta leikkuuterään; huonojen viimeistelyjen pääasiallinen syy. |
| Sirun kuormitus (IPT) | Jokainen lastuava hammas poistaa materiaalia tuumina kierrosta kohden; ytimen syöttö ja nopeus vaihtelevat. |
| SFM | Pinta-ala jalkaa minuutissa; leikkaavan reunan nopeus materiaalin poikki. |
| Kumimaisuus | Pehmeän alumiinin (erityisesti 6061 ja hehkutetun materiaalin) taipumus levitä puhtaan leikkautumisen sijaan. |
| Huokoisuus | Valetussa alumiinissa olevista kaasuloukkuun jääneistä sisäisistä onteloista aiheutunut ongelmia; niitä ei esiinny oikein muokatuissa aihioissa. |
Usein Kysytyt Kysymykset
Onko alumiinipalkki vahvempaa kuin valettu alumiini?
Yleisesti ottaen kyllä, samalle metalliseosperheelle. Aihion takominen puristaa pois valun jättämät huokoisuudet ja tyhjät tilat, mikä antaa aihioille tasaisemman lujuuden. Taottu alumiini voittaa molemmat väsymislujuudessa, koska taonta yhdenmukaistaa rakeiden virtauksen osan muodon kanssa. Rehellinen varaus: hyvin suunniteltu valettu osa voi olla huonosti suunniteltua aihiota parempi, joten aihio on tasalaatuisuuden tae, ei automaattinen lujuuden voitto.
Onko 7075 vaikeampi työstää kuin 6061?
Tuskin, ainakin koneistajien mukaan, jotka leikkaavat molempia päivittäin. Practical Machinist -foorumin jäsenet raportoivat käyttävänsä identtisiä ohjelmia ja työkaluja molemmilla seoksilla. Erot ovat siinä, että 7075 kuluttaa kovametallisärmiä hieman nopeammin, rikkoo lastut helpommin ja jättää kirkkaamman pinnan. Nykyiset alan leikkauskaaviot osoittavat 7075:n pinnannopeudet 10–20 prosenttia pienemmiksi kuin 6061:llä (600–900 SFM vs. 800–1 000 SFM rouhintaan kovametallilla) samankaltaisilla lastumäärillä. Kumpikaan seos ei pitäisi pelottaa harrastajaa.
Miksi 7075 on niin paljon kalliimpi kuin 6061?
Sinkkipohjainen seos, tiukempi tuotannonvalvonta ja ilmailuteollisuuden kysyntä. Practical Machinist -sivuston ostoketjujen reaalimaailman hinnat osoittavat eron selvästi: vastaavat tangot maksavat noin 38 dollaria 6061-T6:lle ja 101 dollaria 7075-T6:lle, mikä on lähellä yleisesti mainittua yli kaksinkertaista hintaa. Lisäkustannus tarkoittaa noin kaksinkertaista vetolujuutta (noin 572 MPa vs. 310 MPa), mikä kannattaa vain aidosti kuormitusta kestävissä sovelluksissa.
Voiko CNC-jyrsin todella leikata alumiiniaihiota?
Kyllä, oikealla lähestymistavalla. Jäykkärunkoiset jyrsimet, joissa on oikeat karat, leikkaavat alumiinilevyä rutiininomaisesti pienillä yksi- tai kaksiuraisilla kovametallijyrsimillä (1/8 että 1/4 tuumaa) ajetaan suurilla kierroksilla aggressiivisella syötöllä lastukuorman ylläpitämiseksi sekä sumuvoitelulla irtosärmän muodostumisen estämiseksi. Jyrsimet eivät suoriudu hyvin syvästä ja raskaasta rouhinnasta suurilla jyrsimillä, missä jäykät CNC-jyrsimet ottavat vallan. Litteät kiinnikkeet, paneelit ja 2.5D-aihiot ovat ehdottomasti jyrsinkoneiden aluetta.
Mitä tarkoittaa T6 koodissa 6061-T6?
T6 on päästömerkintä: liuoslämpökäsitelty ja keinotekoisesti vanhennettu täyteen lujuuteen. Se on sekä 6061- että 7075-aihioiden vakiokäsittelytila. T651 lisää hallittua venytystä, joka poistaa sisäistä jännitystä ja pitää paksun levyn tasaisena, kun siihen työstetään syviä taskuja. Hehkutettu (O-päästö) aine on pehmeää, tahmeaa työstää ja heikkoa, joten vältä sitä koneistetuissa osissa.
Millä syötöillä ja nopeuksilla aloittelijan tulisi aloittaa alumiinilankkujen työstäminen?
Kovametallityökaluilla 6061-T6: noin 800–1 000 SFM:n pintanopeus, 0.002–0.004 tuuman lastukuorma hammasta kohden 1/4 tuuman päätyjyrsin, 2 tai 3 uraa, pinnoittamaton tai ZrN-pinnoite ja sumu- tai tulvajäähdytys. Harrastekoneella, jonka kierrosluku on rajoitettu noin 4 200 rpm:iin ja jonka 1/2 Tuuman 3-uurteinen jyrsin, foorumeilla dokumentoitu käytäntö, ajaa 30–40 tuumaa minuutissa noin 0.005 tuuman lastukuormalla. Aloita varovaisesti, kuuntele lastuamista ja lisää syöttöä ennen nopeuden lisäämistä.
Bottom Line
Alumiinipalkki on yksinkertaisesti taottu, koneistettu osiksi, ja sen maine johtuu taotun rakenteen tasaisuudesta: ei valun huokoisuutta, ennustettava lujuus ja siisti työstö. Useimpiin töihin 6061-T6 on oikea vastaus, kun taas 7075-T6 on varattu osille, jotka todella tarvitsevat kaksinkertaisen lujuuden kaksinkertaiseen hintaan. Molemmat seokset työstyvät riittävän helposti, joten ne ovat oikeita ensimmäisiä metalleja harrastajille, jotka ohittavat puun ja muovin.
Kone on tärkeämpi kuin metalli. Jäykkä harrastus CNC-jyrsinkone tai oikein konfiguroitu alumiinia tukeva CNC-jyrsin avaa puuaihioiden valmistuksen mille tahansa työpajalle, ja täydellinen CNC-jyrsinkoneiden luettelo kattaa askeleen ylöspäin, kun osan koko, syvyys tai tilavuus ylittää lähtöluokan. Ota yhteyttä STYLECNC tiimi sovittamaan koneen haluamiisi aihio-osiin.