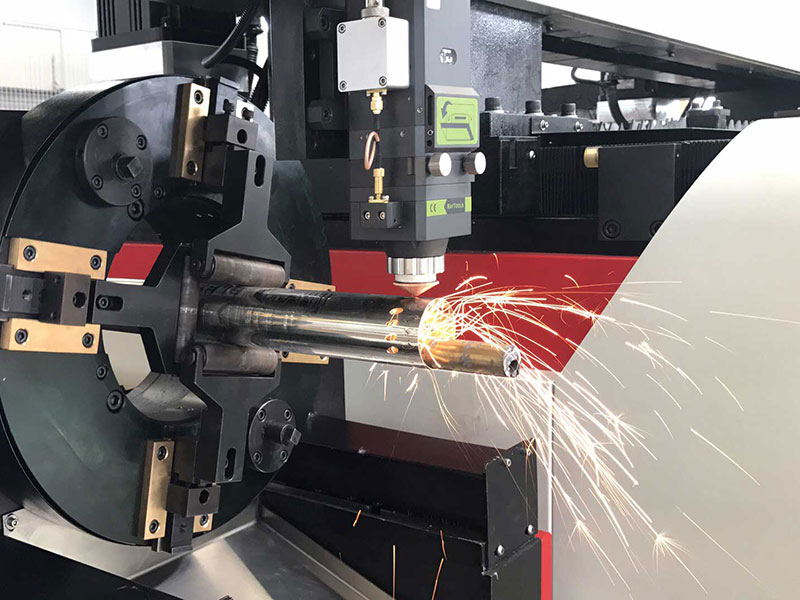
Kuitulaserleikkauskone erilaisine etuineen korvaa vähitellen muita jalostusmenetelmiä, joita käytetään yhä laajemmin ohutlevyteollisuudessa. Tällä hetkellä markkinoilla pienet ja keskisuuret ohutlevyn jalostusyritykset käyttävät 1000W kuitulaserleikkauskone. 1000W kuitulaserleikkauskone voi leikata 4 mm paksua ruostumatonta terästä ja 8mm hiiliterästä. Joten keskustelemme kuinka tehdä 1000W kuitulaserleikkauskone lisää tehokkuutta ja nopeampaa leikkausta leikkauspaksuuden takuun perusteella, jotta voidaan parantaa tuotteen lisäarvoa.
Useiden vuosien tutkimuksen ja alan käytännön kokemuksen jälkeen STYLECNC insinöörit tiivistivät eri tekijät seuraavasti: laserleikkausmateriaalit, avustettu kaasunpaine, koneen osat, leikkausnopeus ja tarkennuksen sijainti.
6 Laserleikkauksen laatua heikentävää tekijää kuitulaserleikkauskoneessa
1. Laserlähtöteho ja -tila.
Mitä suurempi laserin lähtöteho on, sitä parempi on leikkauslaatu samanpaksuisella levyllä. Mitä suurempi sovitus laserleikkaustilan ja materiaalin välillä on, sitä parempi on leikkauslaatu.
2. Työkappaleen materiaali.
Kuitulaserleikkauskoneen vaikutus eri materiaaleihin on erilainen. Eri metallimateriaaleilla on erilaiset ominaisuudet, ja myös laserlämmön absorptio on erilainen. Tavalliset materiaalit, kuten ruostumaton teräs, hiiliteräs ja rautalevyt, imevät lämpöä nopeasti. Myös leikkauslaatu on korkea. Päinvastoin, voimakkaasti heijastavia materiaaleja (alumiini, kupari) on vaikeampi leikata.
3. Työkappaleen paksuus ja pinnan sileys.
Metallikuitulaserleikkauskone sopii ohuiden levyjen leikkaamiseen. Hiiliteräksen leikkausvaikutus alla 12mm ja ruostumaton teräs alla 6mm on ilmeinen, laatu on paras ja tehokkuus voidaan taata. Lisäksi yleisesti ottaen mitä tasaisempi materiaalin pinta on, sitä parempi on leikkauslaatu.
4. Tarkennuskohdan valinta.
Kuitulaserleikkauskoneelle on erittäin tärkeää määrittää kohdistuksen ja materiaalin pinnan vastaava sijainti ennen työstämistä, ja se liittyy suoraan leikkauksen laatuun. Polttopisteen teho on suurin, ja suurimman osan ajasta polttopiste on leikkausmateriaalin pinnalla. Kun polttopiste on parhaassa asennossa, pienin leikkaus, korkein tehokkuus ja paras leikkausnopeus voivat saavuttaa parhaan leikkauksen. tulos.
5. Leikkausnopeus.
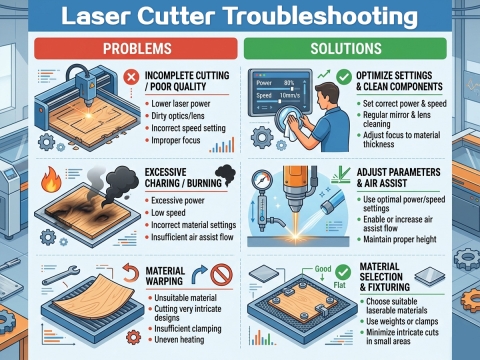
Leikkausnopeudella on erittäin suora vaikutus laatuun. Liian nopea kuitulaserleikkauskone tekee materiaalista helposti läpäisemättömän ja liian hidas aiheuttaa jäännösleikkauskuonaa ja palavien reunojen ilmiön. Siksi meidän on säädettävä parametrit työkappaleen todellisen paksuuslaskelman mukaan, jotta voimme yrittää leikata parhaan leikkausnopeuden saavuttamiseksi.
6. Apukaasun paine ja tyyppi.
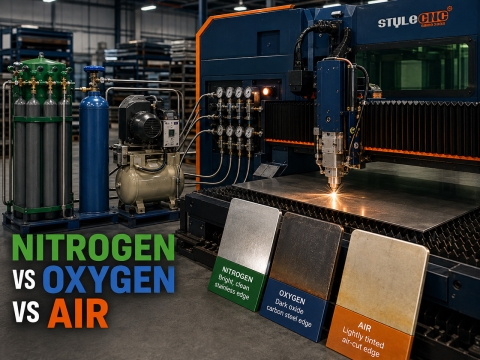
Myös apukaasun paineella on tietty vaikutus leikkauslaatuun. Käytettäessä laserleikkauskonetta joidenkin ohuiden metallilevyjen leikkaamiseen suurella nopeudella, yleensä tarvitaan korkeampaa kaasun painetta, jotta estetään kuonan muodostuminen leikkauksen takaosaan. Jos materiaalin paksuus kasvaa tai leikkausnopeus laskee, apukaasun painetta tulee alentaa. Samanaikaisesti sopivaa kaasunpainetta tulee säätää leikkuureunan hapettumisen estämiseksi.
11 kuitulaserleikkauskoneen etua
1. Suuri leikkaustarkkuus.
Laserleikkauskoneen paikannustarkkuus on 0.05mm, ja uudelleenasemointitarkkuus on 0.03 mm.
2. Kapea rako.
Lasersäde kohdistetaan pieneen kohtaan, jolloin polttopiste saavuttaa suuren tehotiheyden, materiaali kuumenee nopeasti höyrystymisasteeseen ja haihtuu muodostaen reiän. Valosäteen ja materiaalin suhteellisella lineaarisella liikkeellä reikä muodostaa jatkuvasti erittäin kapean raon. Raon leveys on yleensä 0.10-0.20 mm.
3. Sileä leikkauspinta.
Leikkauspinnassa ei ole purseita, ja viillon pinnan karheutta ohjataan yleensä Ra6.5:ssä.
4. Nopea leikkausnopeus.
Leikkausnopeus voi olla 10 m/min, ja suurin kohdistusnopeus voi olla 30 m/min, mikä on paljon nopeampi kuin langan leikkausnopeus.
5. Hyvä leikkauslaatu.
Kosketukseton leikkaus, lämpö vaikuttaa vain vähän leikkuureunaan, työkappaleessa ei periaatteessa tapahdu lämpömuodonmuutoksia, ja lävistyksen ja leikkaamisen aikana muodostuneen materiaalin romahtaminen vältetään kokonaan. Yleensä leikkaussauma ei vaadi toissijaista käsittelyä.
6. Ei vaurioita työkappaleessa.
Laserleikkauspää ei kosketa materiaalin pintaa, jotta se ei naarmuta työkappaletta.
7. Ei vaikuta työkappaleen muotoon.
Laserkäsittelyllä on hyvä joustavuus, se pystyy käsittelemään mitä tahansa grafiikkaa ja voi leikata putkia ja muita profiileja.
8. Muottisijoitusten säästäminen.
Laserkäsittely ei vaadi muotteja, ei kuluta muotteja, ei tarvitse korjata muotteja ja säästää aikaa muotin vaihtoon, mikä säästää käsittelykustannuksia ja alentaa tuotantokustannuksia. Se soveltuu erityisen hyvin suurten tuotteiden käsittelyyn.
9. Säästä materiaaleja.
Tietokoneohjelmoinnin avulla voidaan leikata erimuotoisia tuotteita materiaalien hyödyntämisen maksimoimiseksi.
10. Paranna näytteen toimituksen nopeutta.
Kun tuotepiirustus on muodostettu, laserkäsittely voidaan suorittaa välittömästi ja uuden tuotteen fyysinen kohde voidaan saada mahdollisimman lyhyessä ajassa.
11. Turvallisuus ja ympäristönsuojelu.
Laserkäsittelyssä on vähemmän jätettä, alhainen melutaso, puhdas, turvallinen ja saasteeton, mikä parantaa huomattavasti työympäristöä.