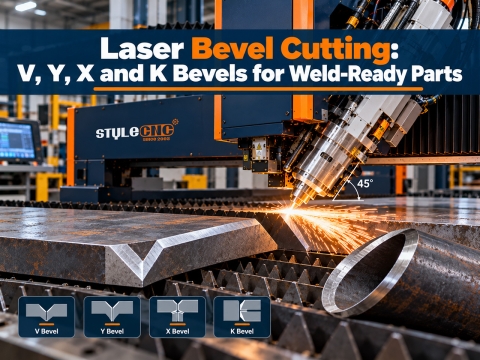
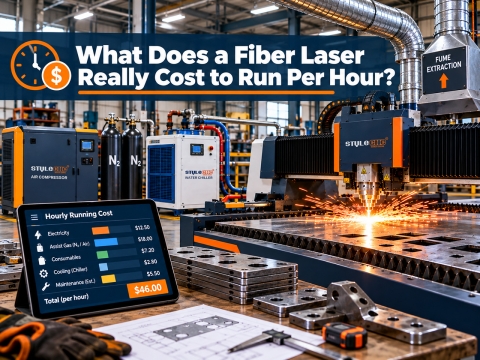
A laserleikkuri on automatisoitu leikkaustyökalu, joka käyttää lasergeneraattorin tuottamaa lasersädettä materiaalin nopeaan lämmittämiseen sulamis- tai höyrystymislämpötilaan ja höyrystää sitten reikiä. Lasersäteen liikkuessa materiaalin päällä reiät muodostuvat jatkuvasti kapeiksi rakoiksi, jolloin materiaalin leikkaaminen on lopulta valmis.

Päivittäisessä käytössä CO2 laserleikkurit ja kuitulaserleikkurit, olitpa aloittelija tai ammattilainen, sinua vaivaa erilaiset viat. Joten kuinka ratkaista nämä ongelmat? Seuraavassa on yhteenveto ongelmista, oireista, syistä ja ratkaisuista.
Ongelmien karttoittaminen
| Ongelmat | Oireet ja syyt | Ratkaisumme |
| Kytke päälle jatkuvasti. | 1. Tarkista ensin emolevyn parametrit, onko lasertila oikea. | Lasertila on "analoginen signaali" tai "kaksipää laserohjaus". |
| 2. Johdotuslevy on rikki tai painikepaneeli on rikki. | Liitinriman tai näppäimistön vaihtaminen. | |
| 3. Laservirtakatkos. | Laservirtalähteen vaihtaminen. | |
| 4. Emolevyn vika. | Vaihda emolevy. | |
| Korkeapainesytytys työssä. | 1. Määritä ensin korkeajännitesytytyksen sijainti, kuten laserputken ja laservirtalähteen välinen korkeajänniteliitäntä, tarkista, onko liitin asetettu oikein tai onko korkeajännitetuen alapuoli märkä. | Kiinnitä liitin eristyskannattimeen tai kuivaa kostea osa puhaltimella. |
| 2. Tarkista, ovatko suurjänniteliitokset tiukasti kiinni ja onko olemassa virtuaalista liitäntää tai virtuaalista hitsausta. | Varmista, että juotosliitokset ovat vapaita virtuaaliliitännöistä ja että pusku on kiinteä. | |
| 3. Jos sytytysvirta on laservirtalähteen sisällä. | Laservirtalähteen vaihtaminen. | |
| 4. Laserputken korkeajännitepää syttyy tai syttyy edelleen, kun laservirtalähde on vaihdettu. | Vaihda laserputki. | |
| Puhdistus on epätasaista tai syvää ja matalaa. | 1. Tarkista linssi ja valorata. | Puhdista linssi, säädä valopolku. |
| 2. Tarkista grafiikan tarkkuus ja skannaustarkkuus. | Lisää grafiikan tarkkuutta ja skannauksen tarkkuutta. | |
| 3. Laserputki vanhenee tai laservirtalähteessä on ongelma. | Vaihda laserputki tai laservirtalähde. | |
| Ääriviivan suorassa linjassa on aaltoilmiö. | 1. Heijastin tai tarkennuslinssi on löysällä. | Kiinnitä vaunu tai vaihda liukusäädin. |
| 2. Mekaanisessa osassa tai ohjelmistossa on ongelma. | Mekaanisten tai graafisten osien peruskorjaus. | |
| Laservalon ulostulossa kipinöitä. | 1. Jos sitä käytetään kumilevyteollisuudessa, offset-levyssä on epäpuhtauksia, ja tämä ilmiö on taipumus esiintyä, eikä sillä pitäisi olla vaikutusta. | Ei tarvitse käsitellä, on suositeltavaa, että asiakkaat valitsevat korkealaatuiset offsetlevyt. |
| 2. Tarkista laserpään valkoisesta suihkuputkesta, onko siellä voimakasta ilmavirtausta, koska henkitorven reitti on pitkä ja se on helppo rikkoa, tukkeutua tai kulua. | Puhdista tai vaihda valkoinen suihkuputki. | |
| 3. Tarkista, onko itse ilmapumppu viallinen, esim. onko ilmapumpun ilmateho pieni tai ei toimi. | Vaihda ilmapumppu. | |
| Kierrätysvesi lämpenee nopeasti. | 1. Laserin työvalon voimakkuus on liian suuri. | Leikkaussyvyyden varmistamiseksi valon voimakkuutta tulee vähentää mahdollisimman paljon. |
| 2. Jatkuva keskeytymätön työ liian pitkään. | Vaadi asiakkaita pysähtymään 30 minuutiksi 3 tunnin välein. | |
| 3. Tarkista, onko jäähdytysveden poistoputken takaisinvirtaus normaali, onko veden virtaus tasaista ja onko laserkoneen lateksiputki huomioitu. | Suorista vesiputket, jotta vesi virtaa tasaisesti. | |
| 4. Tarkista, ovatko vesipumppu tai tulo- ja poistoputket liian likaiset ja onko vesisuoja tukossa vai ei. | Puhdista vesipumppu ja vesiputki, vaihda vesisuoja. | |
| 5. Tarkista, ovatko uppopumpun veden tuotto ja vedenpaine normaaleja, jos veden tuotto on hyvin pieni. | Vaihda vesipumppu tai jäähdytin. | |
| Jäähdyttimen hälytys. | 1. Varmista ensin, että käyttäjän virransyöttöjärjestelmä on normaali ja matala jännite voi aiheuttaa jäähdyttimen hälytyksen. | Varmista, että jännite on normaali, tarvittaessa voidaan käyttää jännitteensäädintä. |
| 2. Katso, onko jäähdyttimessä tarpeeksi vettä, jos vettä on liian vähän, se hälyttää. | Täytä puhdistettua vettä. | |
| 3. Se aiheuttaa hälytyksen, onko vesiputki tukossa tai alennettu ja onko vesisuoja tukossa. | Puhdista tai suorista vesiputket ja vesisuoja. | |
| 4. Jos veden lämpötila on liian korkea, veden lämpötila ylittää raja-arvon, se aiheuttaa hälytyksen. | Vaihda vesi usein tai keskeytä 30 minuuttia ja aloita sitten leikkaus. | |
| 5. Tarkista, onko jäähdyttimen vesipumppu normaali, onko vettä tai onko veden virtaus hyvin pieni. | Vaihda jäähdytin. | |
| Ei näyttöä käynnistyksessä eikä painiketoimintoa. | 1. Käynnistä laserleikkausjärjestelmä uudelleen nähdäksesi, ovatko säde ja vaunu nollattu normaalisti. Paneeli näyttää aina, että käynnistyksen nollaus on käynnissä. | Tarkista, onko ohjauspaneelin tai moottorikaapelin liitin löysällä. |
| 2. Käynnistyksen nollaus on normaali, paina koneen paneelin suuntanäppäimiä ja toimintonäppäimiä nähdäksesi, onko se normaali, ovatko näppäimet normaalit. | LCD-paneeli on rikki, vaihda se. | |
| 3. Käynnistyspaneelissa ei ole näyttöä, eikä laserpää toimi. | Tarkista, onko levyssä DC 24V tulo. | |
| 4. Jos näyttö on normaali ohjauspaneelin vaihdon jälkeen, painikkeilla ei vieläkään ole toimintoja ja laitetta ohjataan datakaapelilla liikkumaan edestakaisin, vasemmalle ja oikealle, eikä toimintoa ole, kortti on rikki. . | Vaihda levy. | |
| Epävakaa tai hallitsematon virta. | 1. Emolevyssä tai kytkentälevyssä on ongelma. | Vaihda emolevy tai riviliitin. |
| 2. Laservirtalähteessä on ongelma. | Laservirtalähteen vaihtaminen. | |
| Ota laserpää tai Beam Jitter -ilmiö käyttöön. | 1. Tarkista ensin emolevyn parametrit. | Lataa kokoonpano uudelleen. |
| 2. Siirrä laserpäätä ja sädettä käsin sammutuksen jälkeen. Jos vastus on ilmeinen, tarkista vasen kiristin ja liukusäädin. | Puhdista ohjauskiskot, liu'uta lohkot, vaihda kiristyspyörät. | |
| 3. Tarkista, ovatko synkroninen hihna ja kalju puhallusputki tai punainen valo jumittuneet ja onko säde pahasti poissa. | Säädä säde ja hihna, suorista puhallusputki ja punainen valo. | |
| 4. Tarkista, ovatko moottori ja ajuri viallisia. | Vaihda moottori tai vetolaite. | |
| 5. Vastuspankeilla varustetuissa malleissa on tarpeen mitata, onko resistanssiarvo normaali, jos ongelmia ilmenee. | Vaihda vastuspankki. | |
| 6. Jos ongelma jatkuu, se voi johtua emolevyn viasta. | Vaihda emolevy. | |
| Tietokoneen latauksen tietojen käsittely epäonnistui tai näytä tiedonsiirto epäonnistui tai laserleikkuri ei liiku. | 1. Onko käynnistyksen nollaus normaali, ellei normaali. | Ratkaise yllä olevat viat vaihe vaiheelta. |
| 2. Nollaus on normaali, paina testipainiketta itsetestaamiseksi, jos itsetestiä ei voida suorittaa loppuun. | Tarkista, onko ohjelmiston kaiverrus- tai leikkauspylväs valittu "ulostuloksi". | |
| 3. Itsetestaus voidaan suorittaa sen tarkistamiseksi, onko maadoitus luotettava. | Käsittele maadoitus hyvin ja täytä asiaankuuluvat vaatimukset. | |
| 4. Tarkista, onko emolevyn dataliitäntä auki hitsausta varten. | Hitsaus on palautettava tehtaalle huoltoa varten. | |
| 5. Lataa levylle U-levyn kautta käsittelyä varten. | Ei voida käsitellä, levy on rikki. | |
| 6. Tietokoneen USB-vika. | Vaihda USB-portti tai vaihda tietokone. | |
| Koukku ei kiinni. | 1. Mittaa, onko palkki yhdensuuntainen ja diagonaalinen. Normaalioloissa vasen ja oikea poikkeama on enintään 2 mm ja neliölävistäjävirhe 500 mm ei ole suurempi kuin 0.5MM. | Säädä palkkien ja pituussuuntaisten palkkien yhdensuuntaisuutta virheiden vähentämiseksi. |
| 2. Tarkista, onko vaunun hihnan ja palkkihihnan kireys sopiva ja onko hihnojen kireys molemmilla puolilla sama. | Säädä hihnan kireys, älä eroa liikaa molemmilla puolilla. | |
| 3. Työnnä ja vedä vaunua ja palkkia käynnistystilassa käsin ja liikuta vaunun päätä varovasti ylös ja alas nähdäksesi, onko siinä mekaanista rakoa. | Kiristä moottorin tai vetoakselin synkroninen pyörä, vaihda luisti. | |
| Lakaisu tai virkkausvirhe. | 1. Liian nopeat grafiikat aiheuttavat sijoituksen siirtymistä. | vähentää työnopeutta. |
| 2. Suurenna alkuperäinen grafiikka tulostusohjelmistossa tarkistaaksesi, onko itse grafiikka paikaltaan siirtynyt. | Korjaa alkuperäisen grafiikan virheet. | |
| 3. Yritä tehdä toinen malli nähdäksesi, onko vain tietyssä grafiikassa ongelmia, jos grafiikassa ei ole. | Graafisten tietojen virhe, luo renderöinnit uudelleen. | |
| 4. Tarkista, onko jakohihna liian löysällä ja onko palkin molemmilla puolilla olevilla hihnoilla sama kireys. | Säädä jakohihnan kireys. | |
| 5. Onko moottorin ja voimansiirtoakselin synkronisen pyörän välissä rakoa. | Kiinnitä tahdistuspyörä. | |
| 6. Tarkista, onko palkki yhdensuuntainen ja ovatko palkin tuki ja vaunun liukukappale kuluneet. | Säädä palkin yhdensuuntaisuus ja vaihda tuki tai liukusäädin. | |
| 7. Emolevyn tai aseman vika. | Vaihda emolevy tai asema. | |
| Lakaisu tai särmäys hammastuksilla. | 1. Liian nopeasti. | Vähennä nopeutta. |
| 2. Jos tulostetaan BMP-bittikarttamuodossa, tarkista grafiikan tarkkuus. | Olettaen, että grafiikan koko on oikea, yritä lisätä resoluutiota niin paljon kuin mahdollista. | |
| 3. Onko vaunun jakohihna liian löysällä tai liian kireällä. | Säädä jakohihnan kireys. | |
| 4. Tarkista X-suuntainen kiristin nähdäksesi, onko siinä kulumisesta johtuvaa rakoa. | Vaihda kiristin. | |
| 5. Tarkista pysäytystilassa, onko vaunun tai liukusäätimen välissä rakoa. | Vaihda liukusäädin tai kiristä vaunu. | |
| 6. Tarkista, ovatko 4 laserlinssiä vaurioituneet tai löysät, erityisesti onko heijastin ja tarkennuspeili auton pään yläpuolella kunnolla asennettu. | Kiinnitä löystyneet linssit tai vaihda vaurioituneet linssit. | |
| 7. Tarkista, ovatko palkin tuki ja tukipyörä kuluneet. | Tuen tai tukipyörän vaihto. | |
| Puhdistusvaikutus ei ole hyvä, ääriviivat ovat erittäin paksut. | 1. Tarkista, onko polttoväli oikea, varsinkin kun olet puhdistanut objektiivin tai vaihdat sen uuteen (huomaa, että tarkennuslinssi on suunnattu). | Säädä oikea tarkennusarvo. |
| 2. Tarkista, ovatko 4 linssiä vaurioituneet tai liian likaiset (linssit ovat vaurioituneet tai liian likaiset, mikä hajottaa laservaloa). | Vaihda tai puhdista linssit. | |
| 3. Tarkista laserputken valon ulostulon valopisteen laatu. Jos pisteitä on 2 tai valopiste ei ole pyöreä, ontto tms., se on laserputken tukipiste, onko suunta sopiva, ja itse laserputki. | Säädä tuki, käännä suunta, vaihda laserputki. | |
| Työskentely ilman laseria. | 1. Tarkista ensin, säteileekö laserputki itse valoa (testi valon ulostulossa) laserputki lähettää valoa. | Tarkista, onko linssi vaurioitunut ja onko optinen reitti siirtynyt. |
| 2. Laserputken valon ulostulossa ei ole valoa, tarkista, onko veden kierto normaali (katso, onko vesiputken vesivirtaus tasaista), jos vesi ei virtaa tai vesivirtaus ei ole tasaista. | Puhdista vesipumppu ja suorista vesiputket. | |
| 3. Vesikierto on normaalia, palaako laservirran merkkivalo ja pyöriikö tuuletin. | Laservirtalähde on rikki, vaihda laservirtalähde. | |
| 4. Paina lasersyötön painiketta, jos valo ei pala. | Joko laservirtalähde tai laserputki on viallinen. | |
| 5. Jos paikalla on valoa. | Vesisuoja on rikki, vaihda se. | |
| 6. Jos vesisuojan signaalijohto on oikosulussa, valoa ei edelleenkään ole. | Päälevy tai kytkentälevy on viallinen, vaihda se. | |
| Lakaisu muuttuu matalammaksi. | 1. Tarkista työvalon voimakkuus ja nopeus sekä veden lämpötila. Jos nopeus on liian nopea, valon voimakkuus on liian pieni ja veden lämpötila on liian korkea. | Lisää valon voimakkuutta, vähennä nopeutta, vaihda kiertovesi. |
| 2. Katso, onko ääriviivasyvyys normaali, onko se normaali. | Lisää grafiikan tarkkuutta tai skannauksen tarkkuutta. | |
| 3. Ääriviivat ovat edelleen hyvin matalat, tai joskus syvät ja joskus matalat. | Onko linssi likainen tai vaurioitunut ja onko optinen polku poikkeava. | |
| 4. Kytke ampeerimittari nähdäksesi, voiko virta saavuttaa 20MA, mutta syvyys ei silti riitä. | Laserputken ikääntyminen, vaihda laserputki. | |
| Laserleikkurissa joskus on valoa ja joskus ei valoa. | 1. Tarkista, onko linssi liian likainen tai vaurioitunut ja onko optinen polku vakavasti poikkeavaa. | Puhdista tai vaihda linssi, säädä valorata. |
| 2. Linssin optinen reitti on normaali, tarkista, onko veden kierto normaalia, kuten ajoittaista vettä. | Puhdista tai vaihda vesipumppu, poista vesiputket. | |
| 3. Veden kierto on normaalia, se voi olla vesisuojavika. | Vaihda vesisuoja. | |
| 4. Jos ongelma jatkuu, emolevy, laservirtalähde ja laserputki voivat kaikki aiheuttaa tämän ilmiön. | Vaihda yllä olevat lisävarusteet vuorotellen ja etsi syy. | |
| Graafisen tulosteen jälkeen väärä koko. | 1. Tarkista, onko piirturiyksikkö 1016, kun tulostetaan PLT-muodossa Coreldrawssa. | Vaihda piirturiyksiköksi 1016. |
| 2. Tarkista, onko resoluutio oikea. | Laske resoluutio uudelleen. | |
| Koneen nollaus epätavallinen. | 1. Nollauksen suunta on oikea, mutta kun se saavuttaa huipun, vaunu ja palkki eivät voi pysähtyä (tarkista ensin uuden koneen emolevyn parametrit, jos ne ovat oikein). | Tarkista, onko se jumissa liikkeen aikana, emolevy, anturivika, vaihda se. |
| 2. Säde nollataan normaalisti, eikä laserpää nollaudu. Saattaa olla, että kiristin on jumissa tai moottorin akseli on rikki ja parametrit ovat väärät. | Vaihda kiristin tai pieni moottori, muuta parametreja ja tarkista moottorin johdon liitin. | |
| 3. Palkin liikesuuntaa vastapäätä ja osu sivupäähän. | Emolevyn parametrit ovat väärät, pysäytä kone korjataksesi emolevyn parametrit ja lataa kokoonpano uudelleen. | |
| 4. Käyttö- tai moottorivika. | Vaihda taajuusmuuttaja tai moottori. | |
| Kone lopettaa leikkaamisen puolivälissä, jättää leikkaamatta, satunnainen leikkaus. | 1. Tarkista koneen maadoitustila ja mittaa, täyttääkö maadoitusjohdin standardit (vastus maadoitukseen ei saa olla yli 5 ohmia). | Muunna maadoitusjohto asiaankuuluvien standardien mukaiseksi. |
| 2. Tarkista, onko alkuperäisessä grafiikassa virheitä, kuten grafiikoissa on leikkauskohtia, ei suljettuja, puuttuuko viivoja. | Korjaa grafiikan virheet. | |
| 3. Jos tällaista ongelmaa ei ole muita grafiikoita tehtäessä, ongelma on vain tietyllä grafiikalla. | Graafisen tiedon käsittelyvirhe, tee renderöinnit uudelleen. | |
| 4. Ongelma on edelleen olemassa. | Ongelma voi olla tietokoneen sarjaportissa ja koneen emolevyssä. |
UKK
Onko laserleikkurin käyttäminen vaarallista?
Laserleikkaus on ympäristöystävällinen leikkausmenetelmä, joka ei yleensä aiheuta haittaa keholle. Verrattuna ionileikkaukseen ja happileikkaukseen laserleikkausprosessi tuottaa vähemmän pölyä, heikompaa valoa ja vähemmän melua. Asianmukaisten turvatoimenpiteiden noudattamatta jättäminen voi kuitenkin johtaa käyttäjän henkilövahinkoon tai koneen vaurioitumiseen.
1. Ole varovainen syttyvien materiaalien kanssa käyttäessäsi tätä konetta. Joitakin materiaaleja, kuten vaahtoytimiä, PVC-materiaaleja, erittäin heijastavia materiaaleja jne., ei leikata laserleikkurilla.
2. Kun kone on käynnissä, käyttäjän on kiellettyä poistua ilman lupaa tarpeettomien tappioiden välttämiseksi.
3. Älä tuijota laserkäsittelytoimintoa. Laserin tarkkailu kiikareilla, mikroskoopeilla, suurennuslaseilla jne. on kielletty.
4. Älä säilytä räjähtäviä tai syttyviä materiaaleja laserkäsittelyalueella.
Mikä vaikuttaa laserleikkausjärjestelmän tarkkuuteen?
On monia tekijöitä, jotka vaikuttavat a:n tarkkuuteen CNC laserleikkuri, joista osa riippuu itse laitteistosta, kuten mekaanisen järjestelmän tarkkuus, työpöydän tärinätaso, lasersäteen laatu, apukaasun ja suuttimien vaikutus jne. On myös tekijöitä, jotka vaikuttavat materiaali, kuten materiaalin fysikaaliset ja kemialliset ominaisuudet, materiaalin heijastavuus ja tekijät, jotka määräävät lähtötehon, polttovälin sijainnin, leikkausnopeuden, apukaasun ja muut asiaan liittyvät parametrit tietyn käsittelykohteen mukaan ja käyttäjän laatuvaatimukset. ja tee tarvittavat säädöt.
Kuinka laserleikkuri keskittyy?
Tarkennusasennon valinta on erityisen tärkeä, koska laserin tehotiheydellä on suuri vaikutus leikkausnopeuteen. Tarkennetun lasersäteen pistekoko on verrannollinen linssin polttoväliin. Teollisuusalalla on kolme yksinkertaista tapaa määrittää leikkauspainopiste:
1. Tulostusmenetelmä: Siirrä leikkuupäätä ylhäältä alas, tulosta lasersäde muovilevylle ja tarkenna pieneen tulostushalkaisijaan.
2. Kalteva levymenetelmä: Vedä muovilevyllä vaakasuoraan kulmassa pystyakseliin nähden, etsi lasersäteen hyvin pieni piste ja tarkenna se.
3. Sinisen kipinän menetelmä: irrota suutin, puhalla ilmaa, fokusoi pulssilaser ruostumattomaan teräslevyyn, liikuta leikkuupäätä ylhäältä alas, kunnes sininen kipinä on erittäin suuri.
Tällä hetkellä monien valmistajien laitteet ovat saavuttaneet automaattisen tarkennuksen. Automaattitarkennustoiminto voi parantaa laserleikkauskoneen käsittelytehoa. Paksulevyn porausaika lyhenee huomattavasti. Käsittelemällä eri materiaaleista ja -paksuista työkappaleita kone pystyy automaattisesti ja nopeasti säätämään tarkennuksen parempaan asentoon.
Kuinka monta tyyppiä lasergeneraattoreita?
Tällä hetkellä laserkäsittelyyn ja valmistukseen käytettyjä lasereita ovat pääasiassa mm CO2 laserit, YAG-laserit ja kuitulaserit. Heidän joukossaan suuritehoisia CO2 lasereita ja YAG-lasereita käytetään laajasti turvakäsittelyssä. Kuitubitteihin perustuvilla kuitulasereilla on ilmeisiä etuja kynnyksen, värähtelyaallonpituusalueen ja aallonpituuden virityssuorituskyvyn pienentämisessä, ja niistä on tullut uusi tekniikka laserien alalla.
Kuinka paksuksi laserleikkuri voi leikata?
Tällä hetkellä laserleikkauskoneen leikkauspaksuus on yleensä pienempi kuin 100mm, ja sillä on ilmeisiä etuja verrattuna muihin leikkausmenetelmiin materiaaleille, jotka vaativat pienemmän hienoleikkauskoon kuin 20mm.
Mihin laserleikkauskoneita käytetään?
Laserleikkauskoneita käytetään laajalti autojen valmistuksessa, ohutlevyjen valmistuksessa, keittiövälineiden valmistuksessa, mainosteollisuudessa, koneiden valmistuksessa, alustakaapeissa, hissien valmistuksessa, kuntolaitteissa ja muilla teollisuudenaloilla.
Yhteenveto
Uusina huippuluokan leikkaustyökaluina kuitulaserleikkausjärjestelmät ja CO2 laserleikkauskoneita on sovellettu eri teollisuudenaloilla, kuten autoteollisuudessa, laivanrakennuksessa, ilmailussa, ydinteollisuudessa, konevalmistuksessa, teräksessä, mikä lisää myös laserleikkausteknologian ja -laitteiden kysyntää eri teollisuudenaloilla. Koska tekniset välineet eivät ole erityisen taitavia varsinaisessa käyttöprosessissa, ongelmia on monia. Tässä artikkelissa ehdotetaan erilaisia prosessointimenetelmiä laserleikkauksen päivittäisiin ongelmiin asianmukaisten ammattiteknikkojen viitteeksi toivoen auttavan sinua.